
Рефераты по рекламе
Рефераты по физике
Рефераты по философии
Рефераты по финансам
Рефераты по химии
Рефераты по хозяйственному праву
Рефераты по цифровым устройствам
Рефераты по экологическому праву
Рефераты по экономико-математическому моделированию
Рефераты по экономической географии
Рефераты по экономической теории
Рефераты по этике
Рефераты по юриспруденции
Рефераты по языковедению
Рефераты по юридическим наукам
Рефераты по истории
Рефераты по компьютерным наукам
Рефераты по медицинским наукам
Рефераты по финансовым наукам
Рефераты по управленческим наукам
психология педагогика
Промышленность производство
Биология и химия
Языкознание филология
Издательское дело и полиграфия
Рефераты по краеведению и этнографии
Рефераты по религии и мифологии
Рефераты по медицине
Дипломная работа: Проект участка термической обработки дисковых фрез
Дипломная работа: Проект участка термической обработки дисковых фрез
Министерство образования и науки Украины
Национальный политехнический университет
"Харьковский политехнический институт"
Кафедра "Металловедение и термическая обработка металлов"
Расчетно-пояснительная записка
К дипломному проекту
на тему: "Проект участка термической обработки дисковых фрез"
Выполнил:
студент группы МТ35а
Надточий Т.С.
Руководитель проекта:
доц. Протасенко Т.А.
Харьков 2010 г.
Министерство образования и науки Украины
Национальный политехнический университет
"Харьковский политехнический институт"
Кафедра "Металловедение и термическая обработка металлов"
Задание
На дипломный проект
на тему: "Проект участка термической обработки дисковых фрез"
ст. группы МТ-35а
Надточия Тимофея Сергеевича
Руководитель проекта:
доц. Протасенко Т.А.
Характеристика детали:
Наименование детали: дисковая фреза
Марка стали: Р6М5
Размер: Ø= 150 мм
Масса: 2 кг
Таблица 1
Обозначение |
Наименование документа |
Формат | Кол | Прим. |
|
Документация общая |
||||
| Задание | А4 | 1 | ||
| Пояснительная записка | А4 | 49 | ||
|
Конструкторская документация |
||||
| СВС 3,5.8.3,5/13 | Сборочный чертеж | А1 | 1 | |
| СВС 3,5.8.3,5/13 | Спецификация | А4 | 1 | |
|
Документация проекта |
||||
| План участка | Сборочный чертеж | А1 | 1 | |
| План участка | Спецификация | А4 | 1 | |
|
Плакаты |
||||
| Карта тех. процесса | Таблица | |||
| Схема маршрутных технологий | Таблица |
 Реферат
Расчетно-пояснительная записка содержит: 55 страниц, 8 рисунков, 8 таблиц, 7 источников информации.
Ключевые слова: дисковая фреза, быстрорежущая сталь, закалка, легирующие элементы, шахтная печь, соляная печь-ванна.
Целью проекта является проектирование участка термической обработки дисковых фрез из стали Р6М5. Произведен анализ нагружения детали, структура детали, выбрана марки стали и разработан технологический процесс термообработки. Проведен расчет температурно-временных параметров процесса, а также основного, вспомогательного и дополнительного оборудования, производственной программы, предложены средства механизации и автоматизации процесса. Рассчитаны площади, и спроектирована планировка участка и печей СВС-3,5.8.3,5/13 и СШО-4.4/7.
В работе содержится графическая часть, включающая планировку участка, термического оборудования, схема технологической карты и маршрутная технология.
 Содержание
Введение
1. Проектирование технологии термической обработки
1.1 Анализ нагружения деталей и требования к ним
1.2 Структура деталей
1.3 Выбор марки стали и ее описание
1.4 Разработка технологического процесса
1.4.1 Маршрутная технология изготовления деталей
1.4.2 Выбор и обоснование технологического процесса
1.4.3 Описание операций технологического процесса
1.4.4 Расчет и описание температурно-временных параметров технологических процессов
1.4.5 Разработка и описание технологической карты термической обработки деталей
1.4.6 Контроль производства
2. Выбор и расчет оборудования
2.1 Выбор и обоснование основного оборудования
2.2 Описание основного оборудования
2.3 Выбор и описание, вспомогательного и дополнительного оборудования
2.4 Расчет необходимого количества оборудования
2.5 Механизация и автоматизация производства
3. Строительная часть
3.1 Разработка плана расположения оборудования на проектируемом участке
3.2 Расчет площадей и описание основных элементов здания
Заключение
Список источников информации
Введение
В последнее время наблюдается существенное изменение в развитии и применении инструментальной стали. Не только для инструментов, но и во многих других областях техники. Применение инструментальных сталей в качестве конструкционных и для других условий эксплуатации требует знания таких свойств сталей, которые раньше мало изучали, в первую очередь вязкость, сопротивление знакопеременным нагрузкам и контактной выносливости в разных структурных состояниях.
В настоящее время для повышения механических свойств инструментальных сталей начинают использовать некоторые новые способы обработки.
В современном машиностроении для повышения долговечности ответственных деталей широко используют процессы термической обработки, из которых наибольшее распространение получили закалка и отпуск. В результате применения этих методов термической обработки повышается износостойкость детали, возрастает усталостная прочность и т.д.
Перспективным направлением совершенствования технологии термической обработки является интенсификация процессов нагрева, установка агрегатов для термической обработки, применение автоматических линий с включением в них процессов термической обработки.
1. Проектирование технологии термической обработки
1.1 Анализ нагружения деталей и требования к ним
Фрезерование является одним из высокопроизводительных и широко распространенных методов обработки заготовок резанием. Работа производится многозубыми режущими инструментами – фрезами.
Фреза отрезная используется в качестве режущего инструмента для механической обработки металла резанием, при которой режущий инструмент – фреза имеет вращательное (главное) движение, а обрабатываемая заготовка – поступательное движение (движение подачи), оно может быть направлено как по направлению вращения фрезы, так и против.
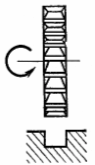
Рисунок 1.1 – Дисковая фреза.
Особенностью фрезерования является прерывистость процесса резания. Это обусловлено тем, что при вращении фрезы каждый зуб врезается в заготовку с ударом, а затем работает только на некоторой части оборота и выходит из зоны резания. При дальнейшем движении зуб не касается заготовки, что способствует его охлаждению и обусловливает более благоприятные условия для работы.
Врезание зубьев фрезы в заготовку с ударами приводит к возникновению вибрации, что отрицательно сказывается на точности и шероховатости обработки[1].
Рабочая кромка инструмента испытывает тепловые воздействия за счет тепла, выделяющегося при резании и трении. Температура достигает 400-600ºС и может повышаться при дальнейшем повышении скорости резания. Тепловой фактор влияет на свойства и поведение инструментальных сталей. Каждый режущий зуб фрезы имеет такие же элементы и как и любой резец или другой режущий инструмент, врезаясь в металл, снимает стружку.
Поэтому наиболее важные требования к дисковой фрезе следующие:
- высокая твердость 63-65 HRC;
- высокая прочность и сопротивление пластической деформации;
- теплостойкость, при температуре резанья 615-620 °С;
- формо- и размероустойчивость.
1.2 Структура детали
Отрезная фреза выполнена из быстрорежущей стали. К быстрорежущим сталям относят высоколегированные стали, предназначенные для изготовления инструментов высокой производительности.
Основное свойство этих сталей – высокая теплостойкость. Она обеспечивается введением большого количества вольфрама совместно с другими карбидообразующими элементами: молибденом, хромом, ванадием.
На завод сталь поступает в виде заготовок (поковок) и имеет структуру сорбитообразного перлита и карбидов.
При нагреве под закалку образуется аустенит, который интенсивно легируется и имеет сравнительно низкое содержание углерода из-за уменьшения растворимости под действием легирующих элементов.
После закалки инструмента получают структуру мелкоигольчатого мартенсита, карбидов и остаточного аустенита.
После отпуска структура будет иметь значительно меньшее количество остаточного аустенита, образуются больше специальных карбидов и происходит некоторое изменение в кристаллической решетки мартенсита (в основном под действием С, W, Mo, V, Cr).
1.3 Выбор марки стали и ее описание
Долговечность и надежность инструмента зависит от материала и его конструкционной прочности. Повышение эксплуатационных качеств инструмента достигается правильным выбором марки стали.
Материал для инструмента выбирается с обязательным учетом:
1) Условий эксплуатации, а именно:
- характера приложения нагрузки (статическая, динамическая, знакопостоянная, знакопеременная, контактная и т. д.) и ее максимальной величины;
- характера напряжений;
- температурных условий работы;
- наличия агрессивной среды;
- типа трения.
2) Механических свойств и в первую очередь сочетания высоких пределов усталости и циклической вязкости, обеспечивающих надежную и длительную работу данного изделия.
3) Технологических и структурных особенностей:
- закаливаемости и прокаливаемости в рабочих сечениях;
- устойчивость аустенита в процессах теплового воздействия и характера превращений;
- склонность к обезуглероживанию, окислению и росту зерна при длительном нагреве;
- обрабатываемости на различных стадиях формообразования.
4) Особенностей конструкции обеспечивающих коробление и противодействие к образованию трещин.
5) Экономические соображения:
- стоимости;
- минимального содержания легирующих элементов;
- необходимости селектирования отдельных элементов;
- условий поставки в соответствии с ГОСТами или отраслевыми нормативами.
Для изготовления дисковых фрез используются инструментальные, легированные, теплостойкие быстрорежущие стали: Р6М5, Р12, Р18, Р8М3, Р12Ф3 и др.). Для сравнения возьмем три марки стали: Р12, Р18 и Р6М5. Химический состав сталей указан в таблице 1.1:
Таблица 1.1 – Химический состав сталей, %.
|
Марка стали |
C | Cr | W | V | Mo | Mn | Si | Ni | S | P | Co |
| не более | |||||||||||
| Р6М5 | 0,8-0,88 | 3,8-4,4 | 5,5-6,5 | 1,7-2,1 | 5-5,5 | 0,4 | 0,5 | 0,4 | 0,03 | 0,03 | - |
| Р18 | 0,7-0,8 | 3,8-4,4 | 17-18,5 | 1-1,4 | 1 | 0,5 | 0,5 | 0,4 | 0,03 | 0,03 | 0,5 |
| Р12 | 0,8-0,9 | 2,8-3,6 | 12-13 | 1,5-1,9 | 1 | 0,5 | 0,5 | 0,5 | 0,03 | 0,03 | 0,5 |
В таблице 1.2 приведены механические свойства сталей, в таблице 1.3 - значения теплостойкости:
Таблица 1.2 – Механические свойства сталей.
|
Марка стали |
Режим термической обработки |
Предел прочности σизг, МПа |
HRC | |
|
tзак, ºC |
tотп, ºC |
|||
| Р6М5 | 1220 | 560 | 3300-3400 | 63-65 |
| Р12 | 1250 | 560 | 3000-3200 | 64 |
| Р18 | 1280 | 550 | 2900-3100 | 64 |
Примечание. Закалка на зерно балла 10; трехкратный отпуск при 560 оС.
Таблица 1.3 Теплостойкость сталей
| Марка стали |
Температура, 0С |
σизг, МПа |
Время, ч | HRC |
| Р6М5 |
6200С |
3300-3400 | 4 | 63 |
| Р12 | 580 | 3000-3200 | 4 | 63-64 |
| Р18 | 620 | 2900-3100 | 4 | 63-64 |
Быстрорежущие стали, в отличие от легированных и углеродистых сталей, имеют высокую теплостойкость, сохраняя мартенситную структуру и твердость более 60 HRC при нагреве до 600-650°С, более высокую прочность и повышенное сопротивление пластической деформации.
Проанализируем химические составы сталей Р6М5, Р18 и Р12.
Основными легирующими элементами быстрорежущих сталей, обеспечивающих высокую красностойкость, являются вольфрам, молибден, ванадий и кобальт. Кроме них все стали легируют хромом. Важным компонентом является углерод.
Содержание углерода в стали должно быть достаточным, чтобы обеспечить образование карбидов легирующих элементов. Так при содержании углерода меньше 0,7 % не получается высокой твердости в закаленном и в отпущенном состоянии. Влияние повышенного содержания углерода в сталях с молибденом более благоприятно, чем в вольфрамовых.
Карбидообразующие элементы образуют в стали специальные карбиды: Me6С на основе вольфрама и молибдена, MeС на основе ванадия и Me23С6 на основе хрома. Часть атомов Me составляет железо и другие элементы.
Вольфрам и молибден являются основными легирующими элементами, обеспечивающими красностойкость. Они образуют в стали карбид Me6С, который при аустенитизации часто переходит в твердый раствор, обеспечивая получение после закалки легированного вольфрамом (молибденом) мартенсита. Вольфрам и молибден затрудняют распад мартенсита при нагреве, обеспечивая необходимую красностойкость. Нерастворенная часть карбида Me6С приводит к повышению износостойкости стали. Молибден по влиянию на теплостойкость замещает вольфрам по соотношению Mo : W = 1 : 1,5.
Ванадий образует в стали наиболее твердый карбид VC (MeС). Максимальный эффект от введения в сталь ванадия достигается при условии, что содержание углерода в стали будет достаточным для образования большого количества карбидов и для насыщения твердого раствора. Карбид MeС, частично растворяясь в аустените, увеличивает красностойкость и повышает твердость после отпуска благодаря эффекту дисперсионного твердения. Нерастворенная часть карбида MeС увеличивает износостойкость стали.
Хром во всех быстрорежущих сталях содержится в количестве около 4%. Он является основой карбида Me23С6. При нагреве под закалку этот карбид полностью растворяется в аустените при температурах, значительно более низких, чем температуры растворения карбидов Me6С и MeС. Вследствие этого основная роль хрома в быстрорежущих сталях состоит в придании стали высокой прокаливаемости. Он оказывает влияние и на процессы карбидообразования при отпуске.
Кобальт применяют для дополнительного легирования быстрорежущей стали с целью повышения ее красностойкости. Кобальт в основном находится в твердом растворе и частично входит в состав карбида Me6С. К недостаткам влияния кобальта следует отнести ухудшение прочности и вязкости стали, увеличение обезуглероживания.
Марганец в небольших количествах может переводить серу в более благоприятное соединение.
Сера является вредной примесью, способствующая красноломкости. В ледебуритных сталях отрицательная роль образующихся сульфидов меньше из-за присутствия в структуре значительно большего числа избыточных карбидов, которые могут также ухудшать эти свойства. Кроме того, сульфиды при низких температурах начала затвердевания этих сталей часто служат центрами кристаллизации и присутствуют внутри крупных эвтектических карбидов. Их количество уменьшается на границе зерен. Для уменьшения количества серы (до 0,015 %) используют электрошлаковый переплав.
Фосфор также является вредной примесью. При содержании фосфора более чем 0,02-0,03 % заметно снижается вязкость и прочность, усиливаются искажения в решетке мартенсита.
Ранее наиболее широко применялась сталь P18. Она содержит больше вольфрама, чем другие стали, и поэтому имеет повышенное количество карбидов (22-25 % после отпуска). Основной карбид М6С; доля карбида МС не более 2-3 % от общего количества карбидной фазы. Преимущества стали Р18: 1) малая чувствительность к перегреву (из-за влияния повышенного количества карбидов), и, в связи с этим, хорошая стабильность свойств сталей разных плавок; 2) хорошая шлифуемость; содержание ванадия в сталях с 18 % W меньше, чем в других сталях.
Сталь имеет немного лучшие режущие свойства при обработке сталей с избыточными карбидами (в частности, шарикоподшипниковых) и в инструментах относительно простой формы; это связано с более высоким сопротивлением пластической деформации из-за большего количества карбидов.
Резкое сокращение производства стали Р18 объясняется как дефицитностью вольфрама и созданием теперь сталей с более высокими свойствами, так и тем, что сталь Р18 имеет следующие недостатки: а) более крупные размеры избыточных карбидов: до 30 мкм, что снижает стойкость инструментов с тонкой рабочей кромкой и небольшого сечения; б) недостаточно высокие прочность и вязкость, сильно зависящие от профиля проката; они удовлетворительные лишь в небольшом сечении; прочность составляет 3000-3300 и 2000-2300 MПa в прутках диаметром 30 и 60-80 мм соответственно; в) пониженная горячая пластичность, особенно в крупном профиле. Это затрудняет также изготовление инструментов горячей пластической деформацией.
Сталь Р12, разработанная позже, заменяет сталь Р18. Основной карбид М6С; количество карбида МС несколько больше (8 %), чем у стали Р18.
В твердом растворе стали Р12 больше ванадия, что позволяет устанавливать его содержание в стали более высоким; 1,5-1,9 % без заметного ухудшения шлифуемости. В этом случае теплостойкость стали Р12 немного выше, чем стали Р18.
При почти одинаковой карбидной неоднородности (в прокате равного профиля) размеры карбидных частиц и количество карбидов в стали Р12 меньше, чем у стали Р18.
Вследствие этого, а также и более низкого содержания хрома, горячая пластичность стали Р12 на 10-15 % выше, чем у стали Р18. По этой же причине прочность и вязкость стали Р12 в одинаковом профиле на 5-8 % выше, чем стали Р18.
Режущие свойства сталей Р18 и Р12 близки; они несколько выше у стали Р12 в инструментах с тонкой рабочей кромкой и немного ниже, чем у стали Р18 в инструментах простой формы, обрабатывающих более твердые материалы.
Сталь Р6М5 широко применяется для тех же назначений, как и сталь Р12. Теплостойкость этой стали лишь немного ниже, чем сталей Р12 и Р18.
Размеры карбидных частиц меньше, чем в стали Р18. Поэтому прочность стали Р6М5 после одинаковой деформации на 10-15 % больше, а вязкость на 50-60 % выше, чем у стали Р18. Это преимущественно наблюдается и в крупных сечениях.
С повышением температуры до 500-600 °С прочность стали Р6М5 снижается сильнее, а вязкость возрастает больше, чем у сталей Р18 и Р12. Пластичность стали Р6М5 при температурах деформирования выше, чем у стали Р18. Твердость после отжига ниже, что обеспечивает несколько лучшую обрабатываемость резанием. Ее шлифуемость хорошая и не ниже, чем у стали Р18.
У стали Р6М5 с 5 % Мо сохраняются (но в меньшей степени) недостатки, вносимые молибденом. Она чувствительна к обезуглероживанию и к разнозернистости. Для повышения стабильности свойств необходимо устанавливать содержание углерода в более узких пределах.
При увеличении содержания кремния до 0,8-0,9 % немного улучшаются вязкость и твердость стали[3,8].
Таким образом, проанализировав стали Р18, Р12 и Р6М5, можно сделать вывод, что для дисковой фрезы наиболее целесообразно выбрать сталь Р6М5, учитывая выше перечисленные характеристики, и ее меньшую стоимость.
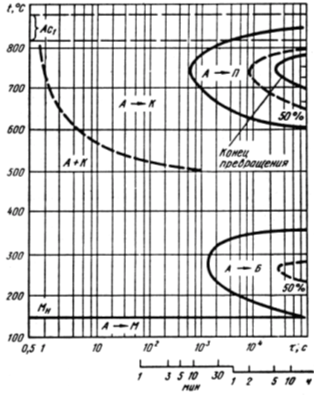
Рисунок 1.2 Диаграмма изотермического распада переохлажденного аустенита стали Р6М5.
Рассчитываем критическую скорость охлаждения по формуле:
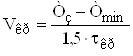 ,
где, Тз – температура закалки; Тз = 1220 оС;
Тmin – температура минимальной устойчивости аустенита; Тmin = 740 оС;
τкр – критическое время; τкр = 600 с.
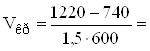 0,53 оС/c.
1.4 Разработка технологического процесса
1.4.1 Маршрутная технология изготовления дисковых фрез
Маршрутная технология – это последовательность технологических операций от начальной до установки детали в узел или механизм.
Маршрутная технология изготовления дисковых фрез из стали Р6М5 приведена на рис. 1.3:
| Контролируемый парамер | ||||
| Входной контроль |
|
М1 |
|
Химический анализ Твердость в состоянии поставки |
| Заготовительное отделение |
|
М2 |
|
Порезка на заготовки Контроль по размерам |
|
Механический цех |
|
М3 |
|
Горячая штамповка Механическай обработка |
| Обезжиривание |
|
С4 |
||
| Сушка |
|
С5 |
|
Время сушки Температура сушки 150-300 ºС |
| Закалка |
|
Т6 |
|
Температура аустенизации Выдержка Состав соли Скорость охлаждения |
| Мойка |
|
Т7 |
|
Время Температура 80-100 ºС Состав моечной среды |
| Трехкратный отпуск |
|
Т8 |
|
Температура Время |
| ОТК |
|
Т9 |
|
Твердость Отсутствие трещин и волосовин Стабильность размеров |


Рисунок 1.3 – Маршрутная технология изготовления дисковых фрез
1. Входной контроль представляет собой контроль поступающего в цех материала по следующим параметрам: химический состав, твердость, степень чистоты металла.
Химический состав контролируется в соответствии с ГОСТ 19265-73. Дилатометрическим методом определяется температура полной аустенизации Ас3.
2. После входного контроля металл поступает в кузнечный цех, где он подвергается горячей пластической деформации – штамповке.
3. После штамповки заготовка поступает в механической отделение, где производится зачистка заусенцев и шлифование боковых поверхностей. Так же в механическом отделении производится контроль геометрии форм и размеров, выявление поверхностных дефектов.