
Рефераты по рекламе
Рефераты по физике
Рефераты по философии
Рефераты по финансам
Рефераты по химии
Рефераты по хозяйственному праву
Рефераты по цифровым устройствам
Рефераты по экологическому праву
Рефераты по экономико-математическому моделированию
Рефераты по экономической географии
Рефераты по экономической теории
Рефераты по этике
Рефераты по юриспруденции
Рефераты по языковедению
Рефераты по юридическим наукам
Рефераты по истории
Рефераты по компьютерным наукам
Рефераты по медицинским наукам
Рефераты по финансовым наукам
Рефераты по управленческим наукам
психология педагогика
Промышленность производство
Биология и химия
Языкознание филология
Издательское дело и полиграфия
Рефераты по краеведению и этнографии
Рефераты по религии и мифологии
Рефераты по медицине
Дипломная работа: Разработка автоматизированного участка изготовления детали "Фланец"
Дипломная работа: Разработка автоматизированного участка изготовления детали "Фланец"
Министерство образования и науки Российской Федерации
Зеленодольский механический колледж
Разработать автоматизированный участок изготовления
детали ЗМК. 220301. 16. 252. Фланец
ПОЯСНИТЕЛЬНАЯ ЗАПИСКА
К ДИПЛОМНОМУ ПРОЕКТУ
ЗМК. 220301. 16. 252. ПЗ.
( спец. №вар. №гр.)
Содержание
Введение
1 Описание назначения детали
2 Определение и характеристика заданного типа производства
3 Технические условия на материал
4 Выбор вида заготовки и ее конструкция
5 Разработка технологического процесса изготовления детали и выбор технологических баз
6 Расчет и определение межоперационных припусков и размеров
7 Выбор и обоснование РТК на токарную операцию.
РТК модели М20.Ц48.01
8 Расчёт режимов резания. Выбор оборудования, приспособлений,
режущего и мерительного инструмента. Расчет и определение
штучного и подготовительно–заключительного времени
9 Технические характеристики оборудований
9.1 Токарный станок с ЧПУ модели 16К20Ф3
9.2 Вертикально – сверлильный станок модели 2А150
9.3 Вертикально – сверлильный станок модели 2А125
9.4 Вертикально – фрезерный станок модели 6Н12П
9.5 Резьбофрезерный станок модели 5Б63
9.6 Внутришлифовальный станок модели ЗА227
9.7 Круглошлифовальный станок модели 3Б151
9.8 Универсально – заточной станок модели 3Д642Е
9.9 Промышленный робот модели М20.Ц48.01
10 Виды и задачи автоматизации оперативного контроля индуктивной пробки
11 Разработка мероприятий по охране труда
11.1 Требования безопасности при работе на токарных станках
11.2 Требования безопасности при эксплуатации станков с ЧПУ
11.3 Требования безопасности при работе на сверлильных станках
11.4 Требования безопасности при работе на фрезерных станках
11.5 Требования безопасности при работе на шлифовальных станках
11.6 Требования безопасности при работе абразивным инструментом
12 Конструирование заготовки
13 Расчет калькуляции данной детали
13.1 Бизнес план
13.2 Исходные данные
13.3 Производственные расчёты
13.3.1 Расчет требуемого количества оборудования
13.3.2 Расчет общей численности работающих на участке
13.3.2.1 Расчет численности основных рабочих на каждой операции
13.3.2.2 Расчет численности вспомогательных рабочих
13.3.2.3 Расчет численности руководителей, специалистов и
служащих (РСС
13.4 Экономические расчёты
13.4.1 Расчет фондов заработной платы
13.4.1.1 Расчет фондов заработанной платы основных рабочих
13.4.1.2 Расчет фондов заработанной платы вспомогательных
рабочих
13.4.1.3 Расчет фондов заработной платы руководителей,
специалистов и служащих (РСС)
13.4.2 Определение потребности в основных материалах
13.4.3 Расчет косвенных затрат. Расчет сметы
общепроизводственных расходов
13.4.4 Калькуляция себестоимости
13.4.5 Расчет стоимости и себестоимости ТП, расчет прибыли
и налогов
13.4.6 Расчет стоимости нормативно - чистовой продукции
13.4.7 Расчет технико - экономических показателей
13.5 Анализ предприятия
Спецификация РТК
Спецификация «Пробка индуктивная»
Спецификация «Планировка участка»
Перечень используемой литературы
Введение
Современное машиностроение отличается интенсивным расширением многообразия выпускаемой продукции. Одновременно происходит сокращение продолжительности цикла выпуска изделий одного вида. Объемы выпуска продукции, как и прежде, изменяются в широком диапазоне - от единичных образцов до массового производства. Однако преобладающим начинает становиться мелко- и среднесерийное производство.
В процессе механической обработки возникает наибольшее число проблем, связанных с выполнением требований к качеству машин, заданных конструктором. Процесс механической обработки реализуется достаточно сложной технологической системой, включающей в себя металлорежущий станок, станочную технологическую оснастку, режущий инструмент и заготовку.
Разработка технологического процесса изготовления любой детали начинается с изучения ее служебного назначения и критического анализа норм точности и других технических требований. Далее в последовательности, определенной соответствующими стандартами, разрабатывается технологический процесс. Это связывает технологию со служебным назначением детали и обеспечивает согласованность решений, принимаемых на различных этапах технической подготовки.
Современное промышленное производство нужно наделить определенной гибкостью, сохранив при этом все преимущества полной автоматизации, непрерывностью, ритмичностью, высоким темпом выпуска изделий, стабильностью технологических процессов.
Решить эти задачи на единой основе позволяет создание гибких производственных систем (ГПС). Их основа — станки и машины с ЧПУ, промышленные роботы и манипуляторы, управляющие устройства на базе ЭВМ.
В гибких автоматизированных системах автоматизируются практически все технологические, вспомогательные и транспортные операции.
Например, в ГПС механообработки могут быть автоматизированы:
загрузка заготовок на станки и выгрузка с них обработанных деталей;
обработка деталей по заданной программе;
смена режущих инструментов;
контроль качества деталей в процессе и после обработки;
уборка стружки;
транспортирование деталей от станка к станку в любой задаваемой последовательности;
изменение программы обработки;
управление работой всего комплекса оборудования, входящего в состав ГПС, по принципу гибкоперестраиваемой технологии.
Отличительной особенностью ГПС по сравнению с традиционными мелко- и среднесерийным производствами является то, что в ГПС для многономенклатурного серийного производства можно обеспечить выполнение основных принципов, характерных для массового поточного производства.
В настоящее время широко осуществляется объединение единичного автоматического оборудования в групповые (многопозиционные) системы (линии, обрабатывающие центры), управляемые ЭВМ. При этом доля участия человека в производственном процессе сокращается более чем в три раза.
В автоматизированном производстве резко повышаются требования к качеству каждого этапа производственного цикла, организации переналаживаемых, гибких технологических процессов и применению технологий с малым участием людей. Поэтому при внедрении автоматизации большое внимание уделяется использованию микропроцессоров и электронно-вычислительной техники, гибких производственных систем, автоматизации контроля и управления технологическими процессами, загрузки оборудования, транспортировки деталей и сборочных единиц.
В данной работе рассматривается разработка бизнес плана, проекта по изготовлению детали типа: «Фланец».
Каждый предприниматель, начиная свою деятельность, должен ясно представлять потребность на перспективу в финансовых, материальных, трудовых и интеллектуальных ресурсах, источники их получения, а также уметь четко рассчитать эффективность использования ресурсов в процессе работы фирмы.
При всем многообразии форм предпринимательства существуют ключевые положения, применимые практически во всех областях коммерческой деятельности и для разных фирм, но необходимые для того, чтобы своевременно подготовиться и обойти потенциальные трудности и опасности, тем самым уменьшить риск в достижении поставленных целей.
В рыночной экономике бизнес – план является рабочим инструментом, используемым во всех сферах предпринимательства. Бизнес план описывает процесс функционирования фирмы, показывает, каким образом ее руководители собираются достичь свои цели и задачи, в первую очередь повышения прибыльности работы. Хорошо разработанный бизнес-план помогает фирме расти, завоевывать новые позиции на рынке, где она функционирует, составлять перспективные планы своего развития.
1 Описание назначения детали
Фланцы служат для ограничения осевых перемещений валов, выполнение изолирующих и декоративных функций.
Заготовками для детали служит прокат (прутки, трубы), отливки, штамповки. Выбор материала зависит от служебного назначения изделия, конфигурации, объема выпуска. Указанное изделие изготавливают из стали, чугуна, бронзы, пластмасс и других материалов. К изделиям типа фланец предъявляют следующие технические требования: точность базирующих поверхностей 6-8-го квалитетов, точность наружных базирующих поверхностей 6-8-го квалитетов; Допуски цилиндричности и круглости ответственных поверхностей 5-6-й степени точности; допуск перпендикулярности торцов осям 6-8-й степени точности.
Заготовками для изделий из стали, рассматриваемой группы являются резаный прокат, если конструктивное изделие имеет небольшие перепады диаметров ступеней; для изделий малых диаметров используют прутки. Штучные заготовки (резаный прокат) обычно используют для изготовления изделий диаметром не более 50 мм. В серийном производстве для деталей со значительным перепадами диаметрами используют штамповку. Штампованные заготовки и трубы применяют в качестве заготовок для изделий со значительными размерами внутренних отверстий.
Обычно наиболее трудоемкой предварительной операции обработки деталей этой группы являются токарная обработка при закреплении заготовки в патроне. В серийном производстве эти операции выполняют на станках с ЧПУ.
2 Определение и характеристика заданного типа производства
Серийное производство характеризуется ограниченной номенклатурой изделий, изготавливаемых периодически повторяющимися партиями или сериями и сравнительно большим объемом выпуска.
Серийное производство в зависимости от количества изделий в партии и значения коэффициента закрепления операций условно делят на мелко-, средне - и крупносерийное.
В серийном производстве изготавливают металлорежущие станки, насосы, дорожные машины и многое другое. В этом производстве используют как универсальное, так специальное и специализированное оборудование, универсальные и переналаживаемые быстродействующие приспособления, универсальный и специализированный режущий и измерительный инструменты.
В настоящие время в мелко- и среднесерийном производствах широко применяют станки с ЧПУ. Оборудование, как правило, располагают по типам станков, участкам, на большинстве рабочих мест которых можно выполнять аналогичные операции. В этом производстве станки с ЧПУ используют и как отдельные единицы технологического оборудования, так и в составе участков и гибких производственных систем (ГПС).
В крупносерийном производстве применяют, как правило, автоматы различных типов, в том числе с ЧПУ, автоматические линии. Это оборудование оснащают специальными приспособлениями и специальным режущим инструментом. Оборудование располагают в последовательности технологического процесса. За большинством рабочих мест закрепляют определенные операции.
В условиях единичного и серийного производства изготавливаются 70 -75% всей номенклатуры деталей общемашиностроительного применения.
3 Технические условия на материал
Физические свойства стали 45:
1) плотность - 7.814 г/см3;
2) коэффициент теплопроводности (λ) = 0.162 кал/(см∙сек∙град);
3) коэффициент линейного расширения (α ∙ 106) = 11.649° с-1.
Механические свойства стали 45:
1)предел текучести (σт) = 36 кгс/мм2;
2)предел прочности (σВ) = 64 кгс/мм2;
3)относительное удлинение (δ) = 16%;
4)относительное сужение (ψ) = 40%;
5)ударная вязкость (αн) = 5 кгс∙м/см2;
6)твердость по Бринеллю НВ<229;
Сталь 45 включает следующие химические элементы: С (0.42-0.5%), Si (0.17-0.37%), Mn (0.5-0.8%), P (не более 0.04%), S (не более 0.04%), Cr (0.25%), Ni (0.25%).
Технологические свойства стали 45:
- коэффициент
относительной обрабатываемости  (Р18),
 (Т15К6),
 (Т5К10);
- свариваемость Н (низкая);
- прокаливаемость 8-15 (М) - закалка в масле;
- обрабатываемость давлением У (удовлетворительная);
- температурный интервал деформации 1200-800о С
4 Выбор вида заготовки и ее конструкция
1. Определяем массу заготовки:
Q1 = V γ = 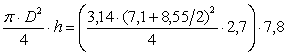 = 1012 гр. = 1,012 кг. – для
ø71 и ø85,5 мм.
Q2 = V γ = 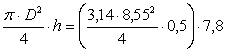 = 223 гр. = 0,223 кг. – для
ø85,5 мм.
Q3 = V γ = 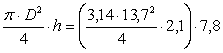 =2413 гр. = 2,413 кг. – для
ø137 мм.
Q4 = V γ = 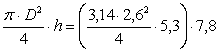 = 219 гр. = 0,219 кг. – для ø26мм.
МЗаг.= Q1 + Q2 + Q3 – Q4 = 1,012 + 0,223 + 2,413 – 0,219 = 3,430 кг.
где V – объем металла
γ – плотность металла
π – постоянная
2. Масса детали
МДет = 2,400 кг.
3. Расчет коэффициента использования металла:
КИМ = 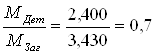
5 Разработка технологического процесса изготовления детали и выбор технологических баз
005 Заготовительная
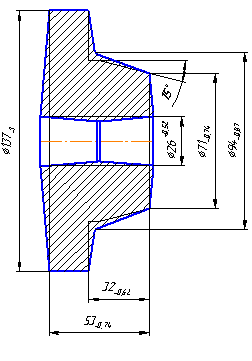
Отштамповать заготовку
010 Токарная
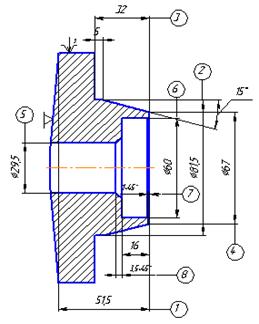
1. Точить торец 1, выдерживая размер 51,5 мм.
2. Точить поверхность 2, выдерживая размер 32 мм.
3. Точить торец 3.
4. Точить конус 15˚, выдерживая ø67 мм.
5. Расточить поверхность 5.
6. Расточить поверхность 6, выдерживая размер 16 мм.
7. Точить фаски 7 и 8: 1х45˚ и 3,5х45˚.
015 Токарная
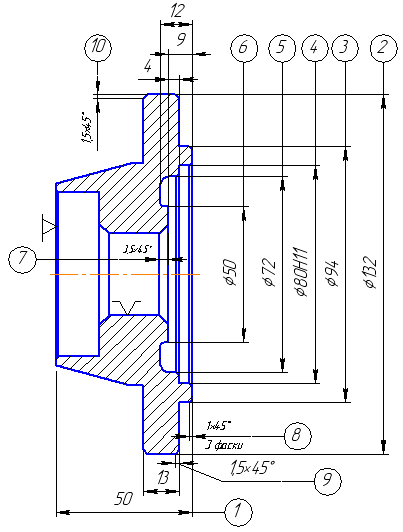
1. Точить торец 1, выдерживая размер 50 мм.
2. Точить поверхность 2.
3. Точить поверхность 3, выдерживая размер 13 мм с подрезкой торца выдерживая размер 5 мм.
4. Расточить поверхность 4, выдерживая размер 5 мм.
5. Расточить поверхность 5 и 6, выдерживая размеры согласно чертежу.
6. Точить фаску 3,5х45˚ и 3 фаски 1х45˚ .
7. Точить 2 фаски 1,5х45˚ .
020 Сверлильная
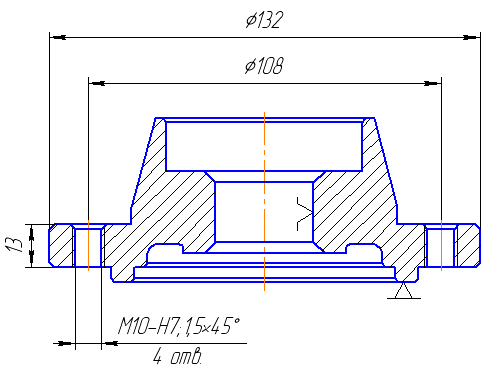
1. Сверлить 4 отверстия под М10-Н7.
2. Зенковать 4 фаски 1,5х45 .
3. Нарезать 4 резьбы М10-Н7.
025 Фрезерная
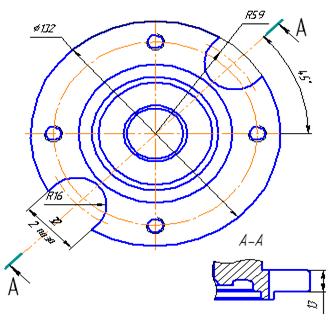
1. Сверлить 4 отверстия под М10-Н7.
2. Зенковать 4 фаски 1,5х45 .
3. Нарезать 4 резьбы М10-Н7.
030 Протяжная
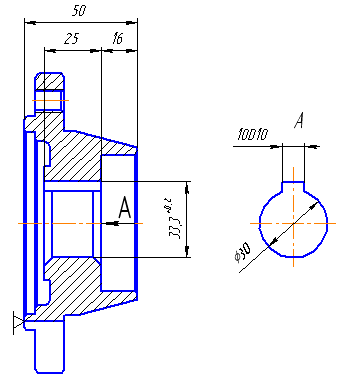
Протянуть
шпоночный паз 10D10 х 33,3
035 Вн. шлифовальная
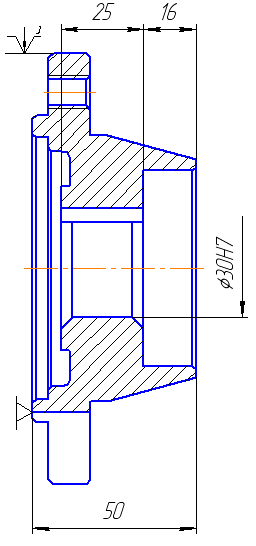
Шлифовать ø30Н7
040 Контрольная
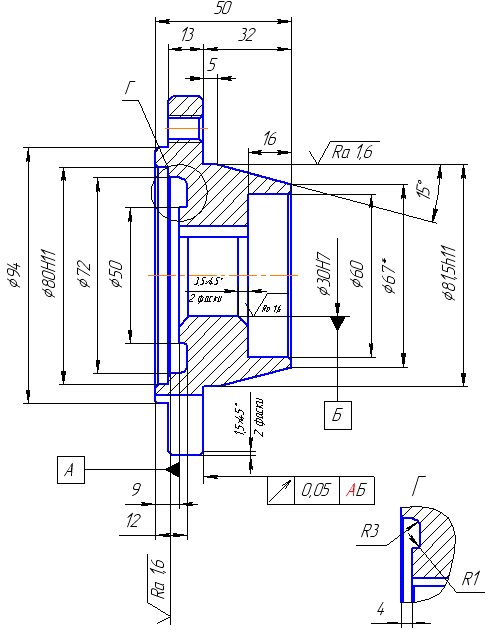
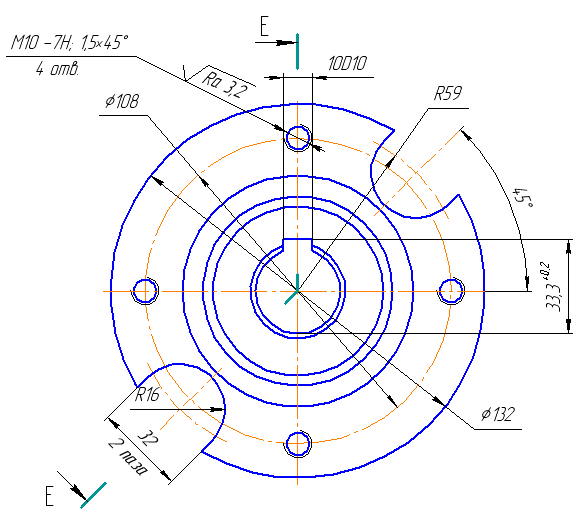
045 Покрасочная
Покрытие: Эмаль АС-182 ГОСТ19024-79, красная.
6 Расчет и определение межоперационных припусков и размеров
Технологические переходы обработки |
Допуски (мм.) |
Припуски (мм.) |
Расчетный размер |
размер заготовки и операционные размеры |
|||
σ |
класс точности |
расчетные или принятые |
№ таблицы |
принято |
|||
Внутренняя поверх-ность ø30Н7 (+0,021) |
|||||||
Заготовка |
26 |
26+0,52 |
|||||
Расточить начерно |
+0,52 |
Н14 |
1,6 |
38Б |
2 |
28 |
28+0,52 |
Расточить начисто |
+0,13 |
Н11 |
1,3 |
38Б |
1,5 |
29,5 |
29,5+0,13 |
Шлифовать |
+0,021 |
Н7 |
0,35 |
38Б |
0,5 |
30 |
30+0,021 |
|
|
|||||||
Внутренняя поверх-ность ø80Н11(+0,19) |
|||||||
Заготовка |
26 |
26+0,52 |
|||||
Расточить начерно |
+0,62 |
Н14 |
2,5 |
38Б |
2,5 |
78,5 |
78,5+0,52 |
Расточить начисто |
+0,19 |
Н11 |
1,3 |
38Б |
1,5 |
80 |
80+0,19 |
|
|
|||||||
Внутренняя поверх-ность ø60 |
|||||||
Заготовка |
26 |
26+0,52 |
|||||
Расточить начерно |
+0,74 |
Н14 |
2 |
38Б |
2 |
58,5 |
58,5+0,74 |
Расточить начисто |
+0,19 |
Н11 |
1,3 |
38Б |
1,5 |
60 |
60+0,19 |
|
|
|||||||
Наружная поверх-ность ø132-0,25 |
|
||||||
Заготовка |
|
137 |
137-1 |
||||
Точить начерно |
-1 |
h14 |
2,5 |
40Б |
3 |
134 |
134-1 |
Точить начисто |
-0,25 |
h11 |
1,7 |
40Б |
2 |
132 |
132-0,25 |
|
|
|
||||||
Наружная поверх-ность ø81,5h11 (-0,22) |
|
||||||
Заготовка |
|
85,5 |
85,5-0,87 |
||||
Точить начерно |
-0,87 |
h14 |
2,5 |
40Б |
2,5 |
83 |
83-0,87 |
Точить начисто |
-0,22 |
h11 |
1,5 |
40Б |
1,5 |
81,5 |
81,5-0,22 |
|
|
|||||||
Размер 50 h11 |
|
||||||
Заготовка |
53 |
53-0,74 |
|||||
Черновая подрезка торца 1 |
-0,74
|
h14 |
1 |
37Б |
1 |
52 |
52-0,74 |
Чистовая подрезка торца 1 |
-0,19 |
h11 |
0,5 |
42Б |
0,5 |
51,5 |
51,5-0,19 |
Черновая подрезка торца 2 |
-0,74
|
h14 |
1 |
37Б |
1 |
50,5 |
50,5-0,74 |
Чистовая подрезка торца 2 |
-0,16 |
h11 |
0,5 |
42Б |
0,5 |
50 |
50-0,16 |
7 Выбор и обоснование РТК на токарную операцию
РТК модели М20.Ц48.01.
Специализированный ПР М20.Ц48.01 предназначен для выполнения загрузочно – разгрузочных операций при обслуживании станков (прежде всего токарно-револьверных), в том числе с ЧПУ. ПР приспособлен для работы с накопителями заготовок и деталей, уложенных в приспособлении-спутнике в ориентированном виде (при горизонтальном расположении оси). Типовые детали короткие тела вращения (типа фланцев) диаметром от 40 до 200 мм и высотой до 100 мм.
Промышленный робот имеет портальную конструкцию. Каретка перемещается по монорельсу, закрепленному на портале, который установлен на колоннах. Несущая система ПР – сварная с дополнительными ребрами жесткости.
На каретке установлены две поворотные плиты, к каждой из которых крепится корпус выдвижной руки. Робот имеет две руки разгрузочную и загрузочную, имеющие одинаковую конструкцию. Основание плиты крепится к каретке винтами с возможностью установочного перемещения по вертикали в пределах 50 мм. Корпус каждой руки также имеет возможность установочного перемещения в пределах 50 мм вдоль горизонтальной оси. В нижней части каждой руки установлена поворотная кисть (шпиндель), в котором закрепляется захватное устройство. Привод каретки электромеханический, а приводы вертикального перемещения и качания рук, а также приводы схватов пневматические.
Привод горизонтального перемещения каретки по монорельсу осуществляется электродвигателем постоянного тока ДПУ 160, через зубчатый редуктор с передаточным отношением 18/46. Шестерня, установленная на выходном валу редуктора, зацепляется зубчатой рейкой, закрепленной на монорельсе. На противоположном конце выходного вала редуктора установлен электромагнитный тормоз типа ЭТМ – 056, который фиксирует каретку в заданных позициях.
К основанию поворотной плиты шарнирно присоединен пневмоцилиндр, при движении штока которого поворотная плита вместе с плитой отклоняется от вертикали на 300.
Рука перемещается в ее корпусе на роликах. Поворот кисти (шпинделя) руки производится пневмоцилиндром через зубчатую рейку, закрепленную на его штоке и шестерню, которая жестко связана с трубой. Выдвижной упор, приводимый пневмоцилиндром, определяет среднее положение рейки при повороте шпинделя на угол 900.
Толкатель, проходящий внутри трубы, связан со штоком пневмоцилиндра привода сменного захватного устройства.
Вертикальное перемещение каждой руки производится пневмоцилиндром, штоки которые связаны с рукой через пружину, позволяющую осуществлять движение до упора схвата в заготовку или деталь. При отсутствии давления в пневмоцилиндре рука фиксируется защелкой, открываемой пневмоцилиндром.
Каретка ПР, конструкция которого выполнена в виде сварного корпуса с роликами, установленными в подшипниках на осях. Ролики катятся по монорельсу, прикрепленному к порталу. Оси роликов выполнены эксцентричными, что позволяет регулировать зазор в зацеплении выходной шестерни привода каретки с зубчатой рейкой, установленной на портале, а также обеспечивает необходимый натяг между роликами и монорельсом.
Перемещение каретки производится