
Рефераты по рекламе
Рефераты по физике
Рефераты по философии
Рефераты по финансам
Рефераты по химии
Рефераты по хозяйственному праву
Рефераты по цифровым устройствам
Рефераты по экологическому праву
Рефераты по экономико-математическому моделированию
Рефераты по экономической географии
Рефераты по экономической теории
Рефераты по этике
Рефераты по юриспруденции
Рефераты по языковедению
Рефераты по юридическим наукам
Рефераты по истории
Рефераты по компьютерным наукам
Рефераты по медицинским наукам
Рефераты по финансовым наукам
Рефераты по управленческим наукам
психология педагогика
Промышленность производство
Биология и химия
Языкознание филология
Издательское дело и полиграфия
Рефераты по краеведению и этнографии
Рефераты по религии и мифологии
Рефераты по медицине
Дипломная работа: Технологический процесс изготовления корпуса клиноплунжерного патрона
Дипломная работа: Технологический процесс изготовления корпуса клиноплунжерного патрона
Содержание:
Введение
1. Анализ состояния вопроса
2. Выбор типа производства и стратегии производственного процесса
3. Выбор и проектирование заготовки
4. Разработка технологического маршрута и плана изготовления
5. Выбор средств технологического оснащения
6. Разработка технологических операций
7. Экономическая эффективность проекта
Заключения
Список литературы
Приложения
Введение
Цель квалификационного проектирования по технологии машиностроения - научится правильно применять теоретические знания, полученные в процессе учебы, использовать свой практический опыт работы на машиностроительных предприятиях для решения профессиональных технологических и конструкторских задач.
Целью данной работы является снижение трудоемкости изготовления вала путем разработки прогрессивного технологического процесса, базирующегося на современных достижениях в области станкостроения и инструментального производства.
К мероприятиям по разработке новых прогрессивных технологических процессов относится и автоматизация, на ее основе применения высокопроизводительного технологического оборудования, применения режущего инструмента, быстродействующими средствами.
В квалификационной работе должна отображаться экономия затрат труда, материала, энергии. Решение этих вопросов возможно на основе наиболее полного использования возможностей прогрессивного технологического оборудования и оснастки, создания гибких технологий.
1. Анализ состояния вопроса
1.1 Служебное назначение детали
Корпус предназначен для установки на нем деталей, из которых состоит клиноплунжерный патрон. Поверхность 13 (рисунку 1- эскиз детали) служит для базирования заготовок, а именно фланцев крепления карданного вала к валу привода переднего моста. На эту же поверхность устанавливается контрольная оправка. Фиксирование заготовки производится посредством 3-х кулачков, которые перемещаются по пазам в патроне, посредством перемещения штока, на котором выполнены специальные пазы. Сам шток перемещается по поверхности 34, он фиксируется сегментной шпонкой, которая перемещается по пазу поверхность 39. Перемещение штока производится посредством соединения винт-гайка.
Клиноплунжерный патрон работает с довольно большими нагрузками и изгибающими моментами и, поэтому, требует специальной термообработки. Следует учитывать трение скольжения на поверхностях детали.
На рисунке 1 представлен эскиз детали, а в таблице 1 классификация ее поверхностей.
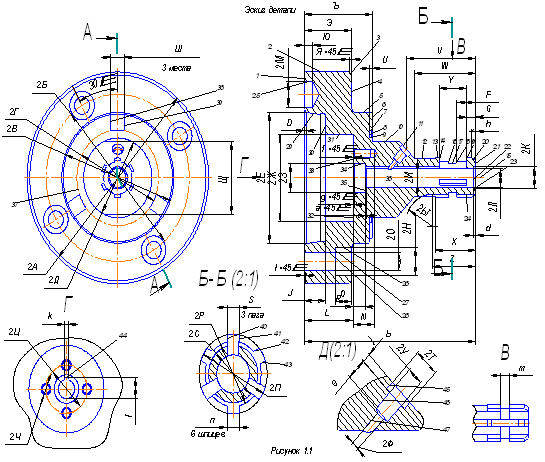
Таблица 1 - Классификация поверхностей детали
|
Вид поверхности |
№ поверхностей |
| Исполнительные поверхности | 6, 13 |
| Основные конструкторские базы (ОКБ) | 1, 29, 34, 36 |
| Вспомогательные конструкторские базы (ВКБ) | 25,27,28,31,32,33,40,41,46 |
| Свободные поверхности | остальные |
Материал корпуса – сталь 19ХГН по по ТУ 14-1-261-72, имеющая следующий химический состав: углерода С= 0,16…0,21%, кремния Si= 0,17…0,37%, марганца Mn= 0,7 … 1,1%, хрома Cr= 0,8…1,1%, никеля Ni=0,8…1,1%. [1].
Механические свойства при Т=20 oС материала 19ХГН: σв =1180-1520МПа, σт =930МПа, НRCэ после цементации 59…63, обрабатываемость резанием хорошая, Кv = 1,0. Исходя из служебного назначения корпуса при разработке технологического процесса ее изготовления, особое внимание следует уделить исполнительным поверхностям Ø25(пов.13), торцу (пов.6), а также к основным конструкторским базам: торцу (пов.1), конусной поверхности Ø82,563 (пов.29), отверстию Ø18 (пов.34) и отверстию Ø12Н7 (пов.36).
1.2 Технологичность конструкции детали
Рабочий чертеж корпуса содержит необходимую графическую информацию для полного представления о конструкции. Указаны размеры с их отклонениями, проставлена требуемая шероховатость, большинство отклонений от правильных геометрических форм.
К недостаткам чертежа можно отнести допуск размера Ø82-0,2, для того чтобы в последствии использовать эту поверхность в качестве базы, назначаем новый допуск под шлифовальную операцию Ø82-0,01.
В основном деталь технологична и позволяет применить прогрессивные методы обработки (точение, шлифование и т. д.) с использованием режущего инструмента, оснащенного твердым сплавом.
2. Выбор типа производства и стратегии производственного процесса
Тип производства зависит от годовой программы выпуска деталей и их трудоемкости. По таблице 3.2 [21] при массе детали до 5кг (масса корпуса 4 кг) и программе 10000 деталей в год (N= 10000 дет/год проектная ) тип производства – крупносерийное.
Для серийного производства рекомендуется групповая форма организации производства, когда запуск деталей осуществляется партиями [3]:
 , (2.1)
где a- периодичность запуска деталей, при запуске раз в месяц, а = 24;
F- число рабочих дней в году, F=254.
n = 10000∙24/254 = 945дет.
С учетом типа производства предполагаем применение универсальных станков и станков с ЧПУ, универсальных и специализированных приспособлений с механизированными силовыми приводами, режущих инструментов, оснащенных сменными многогранными режущими пластинами.
3. Выбор и проектирование заготовки.
3.1 Экономическое обоснование метода получения заготовки
Заготовку данной детали можно получить штамповкой и прокатом [3]. Метод получения исходной заготовки выбирают по сравнительному анализу себестоимости нескольких вариантов. В данном случае с учетом того, что производство мелкосерийное, будет экономически не выгодно изготавливать дорогостоящие штампы или литейный формы, поэтому производим расчет только для проката (по ВАЗовской технологии).
Стоимость заготовки определяется по формуле [3]:
Sзаг= Q · Ci/1000 – (Q-q) ∙ SОТХ/1000 + ∑Cо.з, (3.1.2)
где Ci- базовая стоимость 1 тонны заготовок, руб;
Q- масса заготовки, кг;
SОТХ- стоимость отходов (стружки), руб/тонна;
Cо.з стоимость отрезки штучной заготовки дисковой сегментной пилой при Тшт=3мин.
Для нашего случая:
Сi= 12000 руб/тонна – круг диаметром 140 мм (По данным ВАЗа);
Q= 15,6 кг;
SОТХ= 400 р/тонна – по данным ВАЗа;
q= 3,6 кг;
После подстановки в формулу 3.1.2.
Sзаг1 = 182,4 руб.
В качестве метода получения заготовки принимаем – прокат, ГОСТ 2590-88.
3.2 Разработка рабочего чертежа заготовки
Деталь корпус (чертеж 06.М.15.17.10.000);
Метод получения заготовки – прокат;
Материал сталь 19ХГН.
Масса детали – 3,6 кг.
3.2.1 Исходные данные для расчета
Масса заготовки Q= 15,6 кг;
Класс точности – Т3 (приложение 1);
Группа стали – М1 (табл.1) при средней весовой доли углерода до 0,45%, суммарной массовой доли легирующих элементов до 2%;
Группа сложности – С3 (приложение 2). Расчет: размеры описывающей фигуры (цилиндр),
диаметр 133 мм, длина – 126 мм, масса Gцил= 15,6кг при соотношении Gдет/Gцил= 3,6/15,6= 0,23, степень сложности С3 при соотношении в пределах 0,16…0,32.
3.2.2 Припуски на механическую обработку
Диаметр заготовки выбираем по номинальному диаметру проката, табл.2 [22].
Припуск на боковую поверхность оставляем по 2,5 мм (по ВАЗовской технологии).
Допускаемые отклонения размеров:
диаметры: Ø140 -2+0,8, табл. 2 [22];
длины: 131 -2, табл. 50 [5].
Качество наружной поверхности назначаем с учетом рекомендаций - Rz=100, Т=150мкм.
Рабочий чертеж корпуса клиноплунжерного патрона представлен на листе 1 проекта, чертеж заготовки не прилагается, т.к. заготовкой является прокат.
4. Разработка технологического маршрута и плана изготовления
4.1 Выбор методов обработки поверхностей корпуса
Выбор методов обработки поверхностей детали резанием выполним по типовым таблицам обработки [2] и результаты выбора сведем в таблицу 4.1 проекта. Номера поверхностей взяты с технологического чертежа корпуса (рисунок 1).
Таблица 2 - Методы обработки поверхностей корпуса
|
№ пов. |
Точность (квал.) |
Шероховатость, Ra(мкм) |
Методы обработки |
| 1 | 7 | 0,8 | Точение, точение чистовое, шлифование, шлифование чистовое |
| 5, 13 | 8 | 1,6 | Точение, точение чистовое, шлифование чистовое |
| 6 | 7 | 0,8 | Точение, точение чистовое, фрезерование, шлифование чистовое |
| 14,19 | 8 | 1,6 | Фрезерование, фрезерование чистовое |
| 21,22,23 | 11 | 3,2 | Точение, точение чистовое |
| 24 | 11 | 6,3 | Фрезерование, фрезерование предварительное |
| 8,10 | 9 | 3,2 | Точение, точение чистовое, фрезерование чистовое |
| 25, 28 | 11 | 3,2 | Сверление, зенкерование чистовое |
| 26, 27, 45 | 11 | 6,3 | Цекование чистовое |
| 32 | 11 | 3,2 | Точение, точение чистовое |
| 33 | 11 | 3,2 | Сверление, зенкерование, резьбонарезание, калибрование |
| 38,39 | 11 | 6,3 | Фрезерование, фрезерование чистовое |
| 40,41,42,43 | 8 | 1,6 | Фрезерование, фрезерование чистовое |
| 29 | 6 | 0,8 | Точение, точение чистовое, шлифование, шлифование чистовое |
| 34, 35 | 8 | 1,6 | Точение, точение чистовое, шлифование, шлифование чистовое |
| 36 | 7 | 0,4 | Сверление, зенкерование, шлифование, шлифование чистовое |
| 44 | 8 | 1,6 | Долбежная |
| 46 | 8 | 1,6 | Зенкерование, шлифование, шлифование чистовое |
| 47 | 11 | 6,3 | Сверление, зенкерование чистовое |
| Остальные | 11 | 6,3 | Точение, точение чистовое |
Данные методы реализованы при разработке маршрута изготовления детали.
4.2 Разработка технологического маршрута изготовления корпуса
При разработке маршрута в мелкосерийном производстве придерживались следующих правил:
1.Технологические операции разрабатывали по принципу концентрации технологических переходов, т.е. как можно больше поверхностей обрабатывать с одного установа заготовки.
2.Отдавали предпочтение универсальным, координатным, станкам с ЧПУ, обеспечивающие необходимую гибкость производства.
3.Старались шире применять режущий инструмент со сменными многогранными пластинами (СМП) из твердого сплава. Для цельного инструмента (сверл и др.) рекомендуем быстрорежущую сталь Р6М5.
4.Станочные приспособления применяли со сменными установочными элементами и механизированными зажимными устройствами.
Технологический маршрут обработки представлен в таблице 3.
Таблица 3 - Технологический маршрут изготовления корпуса
| № операции |
Наименование операции |
Оборудование (тип, модель) |
Содержание операции |
| 000 | Ленточно-отрезная | Ленточно-отрезной станок НДА250 |
Отрезать заготовку пов. 6, 7 |
| 005 | Токарно-винторезная | Токарно-винторезный станок 16К20 |
Обдирка пов. 2, 4, 5, 6, 10, 11, 13, 21 |
| 010 | Токарно-винторезная | Токарно-винторезный станок 16К20 |
Установ А: Сверлить отв. 36 Расточить пов. 34, 31, 29 Точить пов. 35, 32, 30, 2, 1 Установ Б: Точить 3, 4, 5, 6, 10, 11, 12, 13, 20, 21, 22, 23 Зенкеровать отв. 36 Расточить пов. 7, 8, 9, 16, 17, 18 |
| 015 | Универсально-фрезерная |
Универсально- фрезерный станок 6Р80 |
Фрезеровать пов. 8, 10 Фрезеровать пов. 6, 38, 39 (3 места) |
| 020 | Универсально-фрезерная | Широкоуниверсальный фрезерный станок 676 |
Фрезеровать пов. 24, 42, 43 (3 места) Фрезеровать пов.14, 19, 40, 41 (3 паза) |
| 025 | Слесарная | Стол рабочий | Припилить углы. Удалить заусенцы |
| 030 | Расточная |
Координатно-расточной станок 2410 |
Установ А: Сверлить пов. 25 Зенкеровать пов. 25 Сверлить 4 отв. 28 Зенкеровать 4 отв. 28 Сверлить 4 отв. 33 Зенкеровать 4 отв. 33 Установ Б: Сверлить отв. 47 Зенкерование отв. 47,46 Цековать пов. 26, 27, 45 |
| 035 | Слесарная | Стол рабочий |
Удалить заусенцы. Нарезать резьбу. Продуть резьбу |
| 040 | ТО | Печь шахтная | Цементировать h 0,8…1,2. Резьбу от цементации предохранить |
| 045 | ТО | Печь шахтная |
Закалить 59…63 HRCЭ |
| 050 | Слесарная | Стол рабочий | Калибровать резьбу по чертежу пов. 33 |
| 055 | Плоско-шлифовальная | Плоско-шлифовальный станок 3731 |
Установ А: Шлифовать пов. 6 (3 места) Установ Б: Шлифовать пов. 1 |
| 060 | Кругло-шлифовальная | Универсальный кругло-шлифовальный станок 3Б12 | Шлифовать пов. 5, 13 |
| 065 | Внутри-шлифовальная | Внутри-шлифовальный станок 3А225 | Шлифовать пов. 29, 34, 35, 36 |
| 070 | Шлифовальная | Координатно-шлифовальный станок 3СМО | Шлифовать пов. 46 |
| 075 | Долбежная |
Долбежный станок 7А412 |
По чертежу паз, пов. 44 |
| 080 | Слесарная | Стол рабочий | Припилить углы. Маркировать пазы |
| 085 | Моечная | Моечная машина | |
| 090 | Контрольная | Контрольный стол | Контроль |
4.3 Выбор технологических баз
Теоретическая схема базирования выбирается в зависимости от типа детали. Для нашего случая тип детали - диск. Выбирается двойная опорная база, которая лишает заготовку 2 степеней свободы, опорная база - упор, лишающий заготовку ещё одной степени свободы и установочная база, лишающая заготовку 3 степеней свободы. Для обоснования выбранных баз составим таблицу 4.3, в которой покажем по операциям, какие базы используются на операциях.
Таблица 4 - Технологические базы
|
№ операции |
№ опорных точек |
Наименование базы |
Характер проявления |
Реализа-ция |
№ обрабатываемых поверхностей |
Операционные размеры |
Единство баз |
Постоянство баз |
||
|
явная |
скрытая |
естественная |
искусствен-ная |
|||||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
|
005 |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
2005 4005 5005 6005 10005 11005 13005 21005 |
2А005 2В005 2Д005 2П005 W005 Э005 Ъ005 Ь005 |
+ |
- |
|
010А |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
1010А 2010А 29010А 30010А 31010А 32010А 34010А 35010А 36010А |
2Л010А 2З010А 2Ж010А 2Е010А 2А010А R010А L010А Ь010А
|
+ |
- |
|
010Б |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
3010Б 4010Б 5010Б 6010Б 7010Б 8010Б 9010Б 10010Б 11010Б 12010Б 13010Б 16010Б 17010Б 18010Б 20010Б 21010Б 22010Б 23010Б 36010Б |
2Л010Б 2И010Б 2К010Б 2Д010Б 2Г010Б 2В010Б U010Б Я010Б m010Б h010Б F010Б x010Б W010Б Э010Б Ъ010Б Ь010Б |
+ |
- |
|
015 |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
6015 8015 10015 38015 39015 |
Ш015 Щ015 U015 Ъ015 |
+ |
+ |
|
030А |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
25030А 28030А 33030А |
2О030А 2М030А 2Ч030А 2Ц030А 2Б030А f030А N030А Ю030А |
- |
+ |
|
030Б |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
26030Б 27030Б 45030Б 46030Б 47030Б |
2Н030Б 2Б030Б 2Т030Б 2У030Б 2Ф030Б Q030Б e030Б j030Б |
- |
+ |
|
055А |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
6055А |
Ъ055А |
+ |
+ |
|
055Б |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
1055Б |
Ь055Б |
+ |
+ |
|
060 |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
5060 13060 |
2В060 2П060 |
+ |
+ |
|
065 |
1,2,3 4,5 6 |
Уст ДО О |
+ - + |
- + - |
+ + + |
- - - |
29065 34065 35065 36065 |
|||