
Рефераты по рекламе
Рефераты по физике
Рефераты по философии
Рефераты по финансам
Рефераты по химии
Рефераты по хозяйственному праву
Рефераты по цифровым устройствам
Рефераты по экологическому праву
Рефераты по экономико-математическому моделированию
Рефераты по экономической географии
Рефераты по экономической теории
Рефераты по этике
Рефераты по юриспруденции
Рефераты по языковедению
Рефераты по юридическим наукам
Рефераты по истории
Рефераты по компьютерным наукам
Рефераты по медицинским наукам
Рефераты по финансовым наукам
Рефераты по управленческим наукам
психология педагогика
Промышленность производство
Биология и химия
Языкознание филология
Издательское дело и полиграфия
Рефераты по краеведению и этнографии
Рефераты по религии и мифологии
Рефераты по медицине
Курсовая работа: Разработка технологического процесса получения горячекатаного листа
Курсовая работа: Разработка технологического процесса получения горячекатаного листа
Федеральное агентство по науке и образованию
Пояснительная записка
к курсовому проекту
по дисциплине: «Технология процессов прокатки и волочения»
на тему:
«Разработка технологического процесса получения горячекатаного листа h=8-30 мм, b=1000-2000 из сталей 18Х12Н10Т, 09Г2С, 45, 3сп с использованием клети кварто- 2800»
Содержание
Введение
1. Анализ технологического процесса и оборудования стана трио-Лаута 2850
2. Анализ технологических схем производства толстого листа
3. Предлагаемая технологическая схема прокатки
4. Выбор оборудования прокатного стана
4.1 Рабочая клеть
4.2 Правильная машина
4.3 Ножници торцевой резки
5. Разработка технологии прокатки
6. Расчет режимов обжатий
7. Расчет энергосиловых параметров прокатки
8. Расчет элементов конструкции клети кварто «2800»
8.1 Расчет рабочего валка на прочность
8.2 Профилировка рабочих валков
8.3 Расчет на прочность станины клети кварто2800
9. Расчет производительности и технико-экономических показателей работы прокатного стана
10. Определение расхода энергоносителей, валков и вспомогательных материалов
11. Методы контроля и управления качеством продукции
Список использованной литературы
Введение
Целью данного проекта является реконструкции стана «2850» АМЗ с целью расширения сортамента, замена устаревшей ролико-правильной машины и торцевых гильотиновых ножниц на более современные и мощные.
Прокатка является основным видом обработки металлов давлением. Около 3/4 стали, выплавляемой на металлургических заводах, обрабатывается на прокатных станах и выпускается в виде готового проката: листов, сортовых профилей, труб. В отличие от других видов обработки металлов давлением (ковки, штамповки, прессования), деформация металла при прокатке осуществляется непрерывно-вращающимися валками, поэтому процесс прокатки является наиболее высокопроизводительным. Прокатные изделия - листы и полосы, различные сортовые профили и трубы - стали основными исходными продуктами в машиностроении, строительстве и других отраслях экономики.
1. Анализ технологического процесса и оборудования на стане трио- 2850
Стан «2850» был пущен в эксплуатацию в 1950 году. По составу оборудования и технологическому процессу он морально и физически устарел по отношению к числу лучших современных толстолистовых станов.
Все оборудование стана расположено в двух пролетах - на двух линиях прокатки. Схема расположения основного оборудования представлена на рис. 1.1
В состав стана входят три нагревательные методические печи, правильная роликовая машина, гильотинные ножницы для обрезки торцовых частей, двое ножниц для обрезки боковых кромок и карман для готовой продукции со сбрасывающим устройством [3].
Исходной заготовкой для прокатки листов являются слитки и слябы. Основные размеры слитка I и V типа представлены на рис. 1.2 а, б.
На стане «2850» прокатываются листы толщиной от 8 до 50мм, шириной до 2000мм, длиной не более 15м в необразном виде и не более 8м в обрезном виде:
из углеродистой стали обыкновенного качества по ГОСТ 14637-89;
из конструкционной качественной стали по ГОСТ 1577-93;
из углеродистой стали для котлов и сосудов, работающих под давлением по ГОСТ 5520-79;
из низколегированной марки стали 09Г2С по ГОСТ 19281-89 толщиной от 12 до 100мм;
прокат стальной для судостроения, ГОСТ 5521-93 толщиной от 10 до30мм;
из других марок стали и сплавов по разовым заказам потребителей.
Анализ существующей технологии прокатки горячего листа на стане трио «2850» показывает, что оборудование морально и физически устарело и не отвечает современным требованиям производительности. Улучшения качества получаемой продукции и расширения марочного сортамента можно достигнуть за счет более современного оборудования.
Стан 2850 имеет ряд существенных недостатков, которые не должны допускаться при проектировании нового толстолистового стана.
К нагревательным печам слитки и слябы подают краном, который должен непрерывно обслуживать только печи. Печи не имеют достаточных посадочных стеллажей и удлиненного рольганга в сторону склада заготовки и не соединены между собой посадочным рольгангом. Таким образом, посадочная площадка у торцовой части каждой печи по существу представляет собой рольганг длиной лишь немного больше ширины печи. Это вынуждает постоянно обслуживать печи краном. Кран не может произвести запас слябов у посадочного стола, так как отсутствуют для этого площадки. Рассоединение посадочного рольганга обеих печей не позволяет осуществлять передачу металла от одной печи к другой; кран вынужден постоянно перемещаться над каждой печью, поскольку укладка слябов производится непрерывно. Такое положение противоречит и условиям безопасности труда: машинист крана работает в загазованной атмосфере и при высокой температуре, а обслуживающий персонал должен постоянно отходить от рабочего места как во время транспортировки краном металла, так и при последующем перемещении его к складу.
Не учтены габариты рабочих мест у торцевых частей печи, неудовлетворительно осуществлена вентиляция на этом участке. Все это снижает производительность труда.
Нагревательные печи имеют боковую выдачу нагретых слитков и слябов. Выдача производится специальными выталкивателями типа приводной тележки. Таким образом, процессы подачи и выдачи слитков и слябов из печи должны быть строго синхронизированы, в противном случае можно вывести из строя выталкиватель и даже разрушить стенку нагревательной печи.
Установленный на печах механизм для поворота слитков и способ транспортировки их по наклонному рольгангу в виде желоба не являются лучшим решением вопросов.
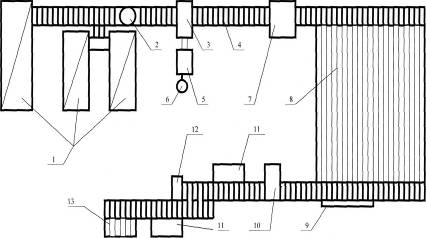
Рис. 1.1 Схема расположения основного оборудования на стане трио «2850»:
1-методические печи №1,2,3; 2-поворотный механизм; 3-прокатная клеть с подьемно-качающими столами; 4-рольганг; 5-шестеренная клеть; 6-электродвигатели; 7-правильная машина; 7-инспекторские столы №1,2; 9-разметочная машина; 10-гильотинные ножницы; 11-боковые ножницы; 12-клеймовочная машина; 13-листоукладчик.
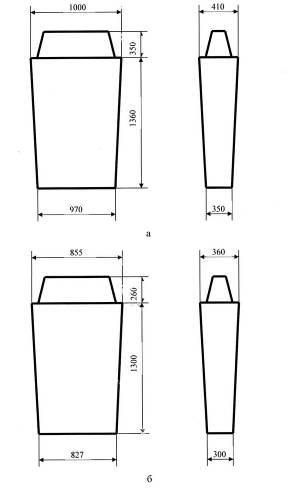
рис. 1.2 Основные размеры слитков: а- слиток 1-го типа, б- слиток 5-го типа.
Рабочая клеть стана "2850". Подъемно-качающиеся столы (далее ПКС) имеют большую массу, что приводит к использованию мощного и сложного оборудования. Затруднена настройка ПКС. ПКС имеют явно недостаточную длину, вследствие чего получается очень большой угол наклона относительно линии прокатки, особенно при прокатке по нижнему горизонту. Значительный уклон ПКС при подаче раската в клеть по нижнему горизонту часто приводит в первых проходах к произвольному скатыванию металла к валкам и захвату его до того, как раскат установлен в необходимое положение относительно валков.
Валки стана установлены на подшипниках скольжения. Материал подшипников- текстолит. Основным недостатком подшипников скольжения является их значительная упругая деформация и низкое допустимое удельное давление. Поэтому применение данного вида подшипников не может обеспечить необходимую точность прокатываемых профилей.
Стан «2850» не имеет систем автоматического регулирования толщины прокатываемых листов
Также рабочая клеть имеет малую жёсткость, а это сказывается на точности прокатки и на геометрии листа.
Листоправильная машина. Используемая листоправильная машина имеет 7 горизонтально расположенных роликов, диаметр ролика 360 мм. Данная листоправильная машина имеет низкую жесткость, что в свою очередь снижает качество и точность правки.
Ножницы торцевой резки. Для порезки торцевых кромок листа применяются ножницы гильотинного типа. Данный тип ножниц является крайне неудачным так как при порезке задней кромки, происходит изгиб заднего торца листа верхним ножом, по сечению лист получается "серповидным". Это приводит к затруднению при соединении торцов листов, а приводит к уменьшению стоимости продукции.
Участок по порезке сутунки находится во II пролете цеха, где сосредоточен основной комплекс оборудования и механизмов по разметке, порезке, клеймовке и складирования толстого листа. Также здесь находится участок по порезке толстого листа.
Вследствие этого на участке листоотделки постоянно загромождены проходы прокатанными листами и пакетами сутунки, что снижает в свою очередь темп порезки сутунки и толстого листа, а также ухудшает условие труда и технику безопасности рабочего и ремонтного персонала.
2. Анализ технологических схем производства толстого листа
Толстолистовые станы развиваются по пути изменения числа клетей от одно клетьевых к многоклетьевым- уменьшения толщины прокатываемых листов. Толстолистовые станы по числу клетей подразделяются на одно-, двух-, трех-, и четырехклетьевые.
Наибольшее распространение для прокатки толстолистовой стали получили двухклетьевые станы с расположением рабочих клетей друг за другом. Первая клеть является черновой, а вторая- чистовой.
Производительность таких станов больше производительности одноклетьевых. Листы получаются лучшего качества, так как чистовая клеть работает на подкате, очищенном от окалины в черновой клети. Кроме того, при прокатке листовой стали в черновой и чистовой клетях увеличивается продолжительность службы валков и, следовательно, уменьшается число их перевалок [2].
Рассмотрим существующие технологические схемы производства толстого листа из стали марки 18Х12Н10Т.
Одноклетьевой стан дуо «3500» (рис.2.1) предназначен для прокатки листов толщиной 12...120 мм, шириной 1200...3000 мм и длинной до 12000 мм из слитков массой 4,7...7,4 т. Валки диаметром 1200мм приводятся во вращение от двух электродвигателей мощностью 2680 кВт каждый через шестеренную клеть и редуктор.
Для нагрева слитков или подкатов установлены семь печей камерного типа с выдвижным подом, перед клетью расположен механический окалиноломатель. Прокатная клеть оборудована кантователями и манипуляторами. На линии потока раската готового профиля установлены гильотинные и дисковые (кромкообрезные) ножницы, роликовая правильная машина.
Технологический процесс прокатки на стане следующий. Нагретые до температуры прокатки слитки из печей подают краном на стан. Перед приемным рольгангом стана установлен механический окалиносбиватель с цепями. Клещами крана горячий слиток подвозят к окалиносбивателю, который цепями снизу сбивает поверхностный слой окалины на нем. Затем слиток подают к клети и прокатывают при одновременном удалении окалины с его верхней поверхности.
Прокатку производят за несколько проходов по длине слитка для снятия конусности, затем в поперечном направлении до получения необходимой ширины. После этого прокатывают лист до конечной толщины только по длине раската. В первых двух-четырех проходах процесс прокатки для снятия конусности осуществляют при обжатиях по 20 мм. За один проход, при прокатке в поперечном направлении (10-16 проходов) за один проход обжимают лист на 13-15 мм, в остальных 20-25 проходах при продольной прокатке обжатия за один проход принимают в пределах 5-9 мм; последние два прохода стремятся осуществить при обжатиях не более 2-З мм, чтобы уменьшить разнотолщиность готового листа.
Полученный раскат поступает к гильотинным ножницам, которые осуществляют рез головной и донной частей листа. Далее в потоке раскат (толщиной до 60 мм) подвергают правке. После этого раскат поступает к дисковым ножницам, которые осуществляют рез кромок.
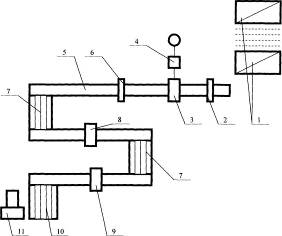
Рис.2.1. Схема расположения оборудования толстолистового стана «3500»: 1-нагревательные печи; 2- механический окалиноломатель; 3- прокатная клеть; 4- шестереная клеть; 5- рольганг; 6- ножницы поперечной резки; 7- шлепперы; 8-правильная машина; 9- дисковые ножницы; 10- карманы готовой продукции; 11- ножницы для порезки бракованных листов.
Наличие поверхностных и внутренних дефектов листа контролируют на складе готовой продукции при помощи ультразвукового дефектоскопа [4].
Основные недостатки стана «3500»: отсутствие рольганга между печами и окалиносбивателем; для порезки головной и донной части листа применяются гильотинные ножницы.
Трехклетьевой стан 2800 (рис.2.2) предназначен для прокатки листовой стали толщиной 8-100 мм, шириной 2500 мм и длиной до 20 м. исходным материалом являются слябы толщиной 125-250 мм, шириной 700-1600 мм, длинной 2500-6000 мм и массой до 12 т. Слябы нагреваются в трех трехзонных методических печах с торцевой посадкой и выдачей.
Стан имеет клеть с вертикальными валками диаметром 1000 мм, длинной бочки 700 мм, с нижним приводом от электродвигателя мощностью 850 кВт с числом оборотов 0-70-120 в минуту.
В качестве черновой клети применена дуо-реверсивная клеть с валками диаметром 1150 мм и длиной бочки 2800 мм. Каждый валок этой клети приводится во вращение от отдельного электродвигателя постоянного тока мощностью 2950 кВт с числом оборотов в минуту 0-30-60 со стороны входа и выхода клети установлены манипуляторы для правильной задачи раската в валки. Клеть также оборудована устройством для удаления окалины с поверхности прокатываемой полосы водой под давлением (гидросбив).
Чистовая клеть стана «2800» является универсальной клетью кварто. С передней стороны клети имеются два вертикальных валка для обработки боковых кромок, что снижает отходы при обрезке боковых кромок прокатных листов. Размеры горизонтальных валков: диаметр рабочих 800 мм, опорных 1400 мм, длина бочки 2800 мм. Рабочие валки приводятся во вращение от электродвигателя постоянного тока мощностью 7360 кВт, числом оборотов в минуту 0-80-160 через зубчатую муфту удлиненного типа, шестеренную клеть и универсальные шпиндели.
Валки вращаются в роликовых конических подшипниках. Верхний рабочий и верхний опорный валки уравновешиваются гидравлическими плунжерами, расположенными в подушках валков. Размеры вертикальных валков: диаметр 700мм, длина бочки 1500 мм. Они приводятся во вращение от двух вертикальных электродвигателей мощностью 200 кВт каждый через цилиндрический редуктор. Валки смонтированы в роликовых подшипниках, расположенных в каретках, которые передвигаются при помощи нажимных механизмов.
Технологический процесс прокатки стали 18Х12Н10Т на трех клетьевом стане 2800 следующий. Слитки или слябы, поступающие на склад, осматривают и подвергают огневой зачистке для удаления поверхностных дефектов. Затем они поступают в нагревательные печи, в которых их укладывают в определенном порядке в соответствии с размерами печи. Нагретые слябы подают к первой клети, где осуществляют их обжатие в поперечном направлении. Величину обжатия принимают из расчета нарушения сплошности окалины, которую здесь же удаляют с помощью гидросбива. Кроме разрушения и удаления окалины, в первой клети задают ширину сляба с таким расчетом, чтобы при прокатке его во второй клети в поперечном направлении ширина готового листа была бы обеспечена без больших отклонений от нужного размера. Периодическая прокатка раската с обжатием в вертикальных валках обеспечивает получение хорошей кромки. Во второй клети первоначально осуществляют поперечную прокатку сляба (3-5 проходов) до получения номинальной ширины листа плюс припуск (120-160) на обрезку кромок. Затем раскат поворачивают в горизонтальной плоскости на 90° с помощью поворотного рольганга, центрируют манипуляторами линейками и задают в валки этой клети для прокатки листа только в поперечном направлении.
После чистовой универсальной клети готовые листы поступают к машине горячей правки. Отсюда с помощью шлепперов и двух секционных стеллажей, оборудованных транспортерными цепями роликового типа, листы передают на другую линию потока металла. В начале второй линии установлены инспекторские столы, где происходит процесс охлаждения и контроля качества прокатанного листа. Инспекторский стол оборудован кантователем листов, осуществляющим его поворот на 180° в вертикальной плоскости. На линии рольганга установлены разметочный стол и гильотинные ножницы с манипуляторами для поперечной резки листа. Затем толстолистовую сталь на дисковых ножницах продольной резки режут на окончательные размеры и передают на склад готовой продукции для последующей термообработки [2].
Основной недостаток рассмотренной схемы прокатки листа заключаются в том, что для порезки листа применяются ножницы гильотинного типа.
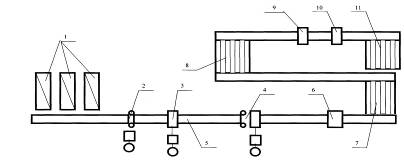
Рис.2.2 План расположения оборудования трехклетьевого толстолистового стана «2800»:
1- нагревательные печи; 2- клеть с вертикальными валками; 3- черновая двухвалковая реверсивная клеть; 4- чистовая универсальная четырехвалковая клеть; 5- рольганг; 6- правильная машина; 7- шлеппер; 8- кантователь; 9- ножницы с наклонными ножами; 10- дисковые ножницы; 11- листоукладчик.
3. Предлагаемая технологическая схема прокатки
Предлагаемая технологическая схема прокатки листа 17x2100 мм из стали 18Х12Н10Т в условиях ЛПЦ-1 ОАО «АМЗ», аналогична схеме прокатки, описанной в пункте 1 (рис. 1.1). Выбранная схема прокатки отличается тем, что вместо нереверсивного трехвалкового стана «2850» будет установлен четырехвалковыи реверсивный стан «2800», на котором можно осуществлять прокатку более широкого числа марок сталей и профилеразмеров.
Операция нагрева остается без изменения, а процессы правки и порезки листов после прокатки на стане 2800 будут производить на более современных и производительных агрегатах, в отличие от существующих на стане 2850.
Для увеличения производительности по выпуску сутунки, а также для повышения безопасности труда на участке листоотделки, необходимо перенести участок по порезке сутунки в IV пролет цеха.
4. Выбор оборудования прокатного стана
4.1 Рабочая клеть
Для реконструкции стана «2850» выбираем оборудование с учетом расширения марочного сортамента и повышения качества готового проката.
Предлагается заменить стан трио «2850» горячей прокатки станом кварто «2800», который включает в себя энджерную и рабочую клети. Предлагаемый стан «2800» обладает характеристиками, приведенными в табл. 4.1.
Основные характеристики стана «2800» Таблица 4.1
| Наименование | Условное | Значение |
| обозначение | ||
| Длина бочки | мм | 2800 |
| Диаметр опорных валков | мм | 1800 |
| Диаметр шейки опорного валка | мм | 1200 |
| Длина шейки опорного валка | мм | 1620 |
| Диаметр рабочих валков | мм | 1000 |
| Диаметр шейки рабочего валка | мм | 670 |
| Длина шейки рабочего валка | мм | 900 |
| Максимальное давление | ||
| металла на валки | мн | 154 |
Прокатные валки приводятся во вращение со скоростью 0-40-80 об/мин через шестеренную клеть с передаточным числом 5 от электродвигателя мощностью 7360 кВт и числом оборотов 0-200-400 об/мин.
Рабочие валки двухслойные чугунные с отбеленным слоем, с твердостью по Шору 70 единиц. Опорные валки из стали 9ХФ с твердостью по Шору 45 единиц. Материал и технические характеристики валков должны соответствовать ОСТ 24.0П.04-90Е и ТУ 14-120-28-93.
Валки стана установлены на четырехрядных ролико-подшипниках. Смазка шеек валков производится густой смазкой П-28 от автоматической станции.
Уравновешивание валков гидравлическое при помощи восьми цилиндров, расположенных в подушках нижних валков и работающих на распор подушек. Рабочей жидкостью является масло-водяная эмульсия.
Рабочая клеть оборудована нажимным механизмом комбинированного гидромеханического типа [5].
4.2 Правильная машина
Используемая листоправильная машина имеет 7 горизонтально расположенных роликов, диаметр ролика 360 мм. Данная листоправильная машина имеет низкую жесткость, что в свою очередь снижает качество и точность правки.
Предлагается заменить существующую листоправильную машину на 7-роликовую листоправильную машину конструкции УЗТМ(рис.4.1)
Машина предназначена для горячей правки толстых листов ширина до 2600 мм и толщиной в до 50 мм.
В машине предусмотрено пять приводных рабочих роликов 2 диаметром 400 мм(два средний вверху и три внизу): верхние крайние ролики 4 диаметром 450 мм неприводные и предназначены для правильного направления металла и устранения общей кривизны выходного листа; эти ролики перемещаются независимо в вертикальном направлении при помощи нажимных винтов. Для уменьшения прогиба рабочих роликов к ним предварительно прижимают опорные ролики 3 диаметром 650 мм. Верхние ролики смонтированы в верхней подвижной траверсе 1; нижние - в нижней траверсе 5, опирающейся на фундамент. В нижней траверсе по углам смонтированы четыре жесткие колонны 6 диаметром 320мм.
Для установки необходимого раствора между рабочими роликами верхняя траверса с роликами перемещается параллельно по вертикали при помощи червячных передач 7, установленных на концах колонн и приводимых от электродвигателя 8 мощностью 220 кВт, скорость перемещения 20мм/сек.
Рабочие ролики приводятся в движение пятью универсальными шпинделями, соединенными с комбинированным редуктором-шестеренной клетью. Скорость правки составляет 0,4...0,8 м/с[6].
Определение усилий на ролики при правке листа [7].
Контактное напряжение на роликах:
 (4.1)
где b - ширина листа, мм;
R - радиус ролика, мм;
Е - модуль упругости материала валка;
 - предел текучести материала
листа, подвергаемого правке, МПа;
Р - максимальное давление на ролик, кН.
 (4.2)
Р =2,478МН.
Мощность и крутящий момент на всех роликах (кроме первого и последнего, которые не изгибают полосу) при правке полосы со скоростью v можно определять по формулам:
 (4.3)

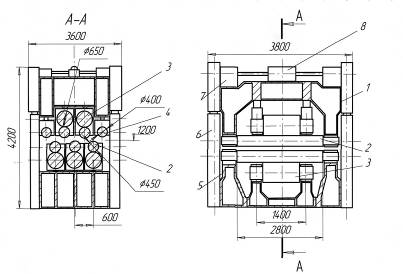
Рис.4.1 Листоправильная 7-роликовая машина 50х2600мм для горячей правки толстых листов:
1- верхняя траверса; 2- рабочий ролик; 3- опорный ролик; 5- нижняя траверса; 4- крайний не приводной ролик; 6- жесткая
колонна; 7- червячный редуктор; 8- электродвигатель.
 (4.4)
где  - результирующий (суммарный) коэффициент
пластической деформации при правке полосы
 , (4.5)
здесь  - коэффициент проникновения
пластической деформации под вторым роликом.

При определении электродвигателя для привода правильной машины,
кроме мощности деформации пластического изгиба (формула 4.4), необходимо учесть
потери мощности на трение в подшипниках  и мощность трения качения роликов
по полосе
 для
п роликов, а также
 к.п.д. редуктора шестеренной клети,
имеющихся в линии привода машины:
 . (4.6)
Потерь мощности на трение в подшипниках всех n рабочих роликов:
 (4.7)
 =87,3 кВт;
где  - коэффициент трения в
подшипниковых опорах роликов; для роликовых подшипников
 =0,005;
d — диаметр трения в подшипниковых опорах;
 - угловая скорость вращения
роликов.
Мощность трения качения роликов по полосе:
 , (4.8)

где  - коэффициент трения качения; с учетом
возможного
проскальзывания между роликами и полосой следует принимать  =0,8... 1 мм
для стальной полосы.

Вывод: тип данной правильной машины для правки листа толщиной от 8 до 50 мм и шириной до 2600 мм полностью подходит для проектируемого стана.
4.3Ножницы торцевой резки
Рекомендуется заменить гильотинные ножницы на ножницы с катящимся резом для поперечной резки листового проката конструкции ОАО "КО ВНИИМЕТМАШ" (Россия, Санкт-Петербург) (рис.4.2).
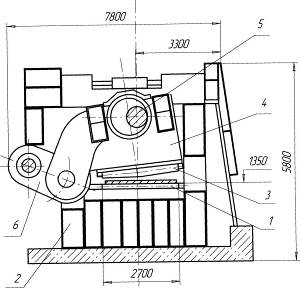
Рис.4.2. Ножницы бесшатунные однокривошипные с катящимся резом 1 - нижний нож; 2- станина; 3- верхний нож; 4- суппорт; 5- ксцентриковый вал; 6- коромысло.
Высокое качество резки без деформации кромок листа обеспечивается незначительным изменением малого угла резания и минимальным (постоянным) перекрытием ножей на всей длине реза.
Привод верхнего ножа осуществляется одним кривошипным валом на подшипниках качения. Привод кривошипного вала выполнен реверсивным. В процессе работы ножниц каждый рез происходит в направлении, противоположном предыдущему, это позволяет уменьшить величину холостого хода и тем самым, снизить устанавливаемую мощность привода на 15-29% и повысить экономию электроэнергии.
Основные характеристики ножниц приведены в табл. 4.2
Основные характеристики ножниц Таблица 4.2
| Наименование | Условное | Значение |
| обозначение | ||
| Разрезаемый лист: | ||
| толщина | мм | 4...50 |
| ширина | мм | до2500 |
| Усилие резания | кН | 9000 |
| Число ходов в минуту | 15 | |
| Угол резания | град | 2,67...3,0 |
| Мощность привода | кВт | 2x400 |
| Температура резки | °С | <700 |
Для измерения длины отрезаемых листов и их точной остановки, ножницы оснащены системой безупорного останова.
5. Разработка технологии прокатки
Основной заготовкой для производства листа марки 18Х12Н10Т размером 17x2020 являются слябы и слитки (рис. 1.2 а, б.).
Слитки поставляются открытыми вагонами МПС в сопровождении отвесной, где указывается номер плавки, марка стали по ГОСТ 380-94, количество и тип слитков, химический анализ стали, количество неполноценных слитков (недоливки, слитки с поясами и т. д.).
Слитки маркируются светлой краской, маркировка содержит номер плавки, марку стали.
Слябы поставляются открытыми вагонами МПС в сопровождении железнодорожной накладной с других заводов.
Порезка слябов на заготовки производится в соответствии с наряд -заданием. Каждая заготовка маркируется номером плавки и маркой стали.
Нагрев металла перед прокаткой
Посадка слитков или слябов в нагревательные печи производится поплавочно в соответствии с нарядом. Контролёр ОТК следит за правильностью учёта всада слитков, времени посадки. За время посадки принимается время захода металла под заслонку печи. Перед посадкой в нагревательные печи все слитки очищаются от грязи и мусора метлой или воздухом. Разделение плавок при посадке производится наложением металлической переложки на первый слиток плавки в каждом ряду. Проталкивание слитков производится после правильной укладки их на посадочной площадке.
Нагревательные печи № 1и 2 - методические, двухрядные, трехзонные, с нижним подогревом, с торцевой загрузкой и боковой выдачей;
полезная площадь пода, кв. м. -97,4;
длина активного пода, м. -28,0;
количество горелок, шт.-11.
Нагревательная печь № 3 - методическая, двухрядная, пятизонная, с торцевой загрузкой и боковой выдачей;
полезная площадь пода печи, кв. м. -1