
Рефераты по рекламе
Рефераты по физике
Рефераты по философии
Рефераты по финансам
Рефераты по химии
Рефераты по хозяйственному праву
Рефераты по цифровым устройствам
Рефераты по экологическому праву
Рефераты по экономико-математическому моделированию
Рефераты по экономической географии
Рефераты по экономической теории
Рефераты по этике
Рефераты по юриспруденции
Рефераты по языковедению
Рефераты по юридическим наукам
Рефераты по истории
Рефераты по компьютерным наукам
Рефераты по медицинским наукам
Рефераты по финансовым наукам
Рефераты по управленческим наукам
психология педагогика
Промышленность производство
Биология и химия
Языкознание филология
Издательское дело и полиграфия
Рефераты по краеведению и этнографии
Рефераты по религии и мифологии
Рефераты по медицине
Курсовая работа: Режущий инструмент
Курсовая работа: Режущий инструмент
Аннотация
Аносов В.М. Проектирование режущего инструмента: Курсовая работа. – Челябинск: ЮУрГУ, 2008. – 29., библиография литературы – 8 наименования, иллюстрций – 9, таблицы – 5. 1 лист чертежей формата А1. 1 лист чертежей формат А2, 3 листа чертежей формат А3
В результате выполнения курсовой работы были проведены расчёты и проектирование режущих инструментов выданных на основании заданий для закрепления знаний по предмету « Режущий инструмент». Вследствие чего был разработан круглый фасонный резец, спроектирована шлицевая протяжка и разработан долбяк. Выполняя работу, было освоено последовательность ведения работы в проектировании инструмента, всесторонне-объективный подход к поставленной задаче и более чёткое привлечение требуемой литературы.
СОДЕРЖАНИЕ
Введение
1. Расчет круглого фасонного резца
1.1 Исходные данные
1.2 Расчет среднеисполнительных размеров
1.3 Выбор геометрии режущих кромок
1.4 Максимальная глубина профиля детали
1.5 Расчет глубины профиля
1.6 Расчет задних углов
1.7 Выбор базы для контроля
1.8 Расчет размеров профиля резца
1.9 Расчет угловых и криволинейных участ. проф.
1.12 размеры шаблона и контршаблона
2. Проектирование протяжки
2.1 Исходные данные:
2.2 Порядок расчета
Таблица 2.1 – Диаметры зубьев протяжки
3. Проектирование долбяка
3.1 Размеры зубчатых колес
3.2 Проектирование инструмента
4. Список литературы
ВВЕДЕНИЕ
Сущность технологии изготовления деталей машин состоит в последовательном использовании различных технологических способов воздействия на обрабатываемую заготовку с целью придать ей заданную форму и размеры указанной точности.
Одним из таких способов является механическая обработка заготовок резанием. Она осуществляется металлорежущим инструментом и ведётся на металлорежущих станках.
Все способы и виды обработки металлов основаны на срезании припуска и преобразования его в стружку, составляют разновидности, определяемые термином «резание металлов».
Наивыгоднешим режимом резания называется такой, при котором обеспечиваются наибольшая производительность и наименьшая себестоимость обработки при этом не нарушая качества изделия.
При назначении элементов режима резания необходимо наиболее полно использовать режущие свойства инсрумента, а также кинематические и динамические данные станка. При этом должно быть обеспечено заданное качество обработанной детали. Назначение режима резания – это выбор скорости, подачи и глубины резания, обеспечивающий требуемый период стойкости инструмента.
Выбор метода расчёта диктуется конкретными условиями.
В основном это затраченное время и качество обработки. Для этого выпущенно достаточное количество литературы, которое с изменением технологии и новыми требованиями всё больше пополняется. Единственно что требуется правильно в них ориентироватся и более точно использовать их по назначению.
1. Расчет круглого фасонного резца
1.1 Исходные данные
Спроектировать круглый фасонный резец для обработки детали эскиз которой приведен на рисунке 1.
Материал детали – алюминиевый сплав В95
Степень точности выполнения диаметральных размеров Н11, осевых – Н12, h12. /1, таблица 1/
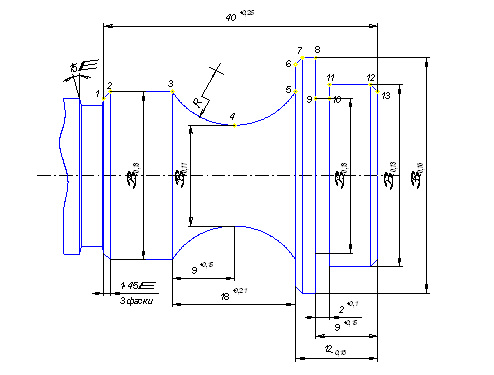
Рис.1 Эскиз детали типа вал
1.2 Расчет среднеисполнительных размеров
Расчет сведен в таблицу 1.
Таблица 1: Среднеисполнительные радиусы поверхностей
| Узло-вая точка | Номин. диаметр.,мм | Допускаемое отклонение,мм | Среднеисполнит. радиус,мм |
Половинасимм. поля допуска,мм |
Но-мер участка |
Номин. размер,мм |
Допус-каемое откло-нение,мм |
Среднеис-полнит. размер,мм |
Половина симм. поля допуска,мм |
||||
| 1,9,10 | 23 | -0,13 | 11,4675 | ±0,0325 | 1-2 | 1 | +0,1 | 1,05 | ±0,05 | ||||
| 2,3,5,13 | 25 | -0,13 | 12,4675 | ±0,0325 | 3-5 | 18 | 0,21 | 18,105 | ±0,105 | ||||
| 4 | 15 | -0,11 | 7,4725 | ±0,0275 | 3-4 | 9 | +0,15 | 9,075 | ±0,075 | ||||
| 6 | 33 | -0,16 | 16,46 | ±0,04 | 6-7 | 1 | +0,1 | 1,05 | ±0,05 | ||||
| 7,8 | 35 | -0,16 | 17,46 | ±0,04 | 9-10 | 2 | +0,1 | 2,05 | ±0,05 | ||||
| 11,12 | 27 | -0,13 | 13,4675 | ±0,0325 | 12-13 | 1 | +0,1 | 1,05 | ±0,05 | ||||
|
6-13 | 12 | -0,18 | 11,91 | ±0,09 |
|
|||||||
|
9-10 | 9 | +0,15 | 9,075 | ±0,075 |
|
|||||||
|
1-13 | 40 | +0,25 | 40,125 | ±0,125 |
|
|||||||
На участке 3 – 5 детали не известен радиус R. Определим его.
Rmax = 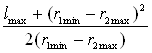 ,
Rmin = 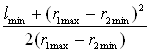 ,
где r1 – радиус 3 узловой точки,
r2 – радиус 4 узловой точки,
l – длина от точки 3 до точки 4, l = l3-5/2 = 9+0.15 , тогда
Rmax = 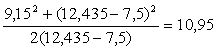 мм.,
Rmin = 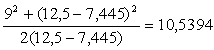 мм.,
 .
1.3 Выбор геометрии режущих кромок
Так как σв до 500 МПа, то γ = 25°, α = 8 - 15°. Материал резца – быстрорежущая сталь.
1.4 Максимальная глубина профиля детали
t = 17,46-7,4725 = 9,988.
По /1, таблица 12/ максимально допустимый радиус резца R0 = 30мм.
Высоту установки оси резца принимаем h = 5 мм.
Тогда уточняем значение заднего угла:
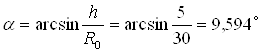 .
1.5 Расчет глубины профиля
Расчет глубины профиля на резце от режущей кромки на детали выполнен по соответствующим аналитическим зависимостям:
А4 = r1 · cosγ = 7,4725 · cos25° = 6,7724;
В4 = R4 · cos (α+γ) = 30 · cos(25°+9,594°) = 24,6959,
где R4 = R0;
A4+B4 = 6,7724+24,6959 = 31,4683;
Н = R0 · sin(α+γ) = 30 · sin(25°+9,594°) = 17,0327.
Для всех остальных режущих кромок аналогичные расстояния определяем по формулам:
Аi = ri · cosγi;
Bi = A1+B1-Ai.
Радиусы
окружностей, на которых лежат соответствующие кромки резца определяются по
формуле:  ,
тогда глубина профиля на резце относительно режущей кромки, обрабатывающей минимальный диаметр на детали, определим как
 .
Допуск положения для всех режущих кромок принимается равным 0,2 от поля допуска на соответствующий радиус обрабатываемой цилиндрической поверхности.
Результаты сведены в таблицу 2.
Таблица 2: Глубина профиля от режущей кромки, обрабатывающий минимальный диаметр детали
| Номер точки на профиле | Среднеисполнительный радиус, мм. | Радиус на резце, мм. | Глубина профиля, мм. | Половина симметричного поля допуска |
| 1,9,10 | 11,4675 | 26,6625 | 3,3375 | 0,0065 |
| 2,3,5,13 | 12,4675 | 25,8597 | 4,1403 | 0,0065 |
| 4 | 7,4725 | 30 | 0 | 0,0055 |
| 6 | 16,46 | 22,9179 | 7,0821 | 0,008 |
| 7,8 | 17,46 | 22,2476 | 7,7524 | 0,008 |
| 11,12 | 13,4675 | 25,0842 | 4,9158 | 0,0065 |
1.6 Расчет задних углов
Расчет производим для наклонных участков профиля 1-2, 3-5, 6-7, 12-13 в точках 4, 1, 2, 3, 5, 6, 7, 12, 13.
Углы между касательными к профилю резца и радиальным сечением принимаем такими, какими они имеют место на детали. Результаты расчетов сведены в таблицу 3.
Таблица 3: Задние углы на наклонных режущих кромках
| Номер точки на профиле | Среднеисполнительный радиус, мм. |
Размер Аi, мм. |
Глубина профиля резца по передней поверхности резца, мм. |
Радиус Ri, мм. |
Задний угол в сечении, град. | |
| диаметральном | нормальном | |||||
| 4 | 7,4675 | 6,7724 | - | 30 | 9,594 | 5,447 |
| 1 | 11,468 | 10,9555 | 4,1831 | 26,6625 | 19,1917 | 11,383 |
| 2, 3, 5 | 12,468 | 12,0104 | 5,238 | 25,8597 | 21,7399 | 13,175 |
| 6 | 16,46 | 16,1347 | 9,3623 | 22,9179 | 36,5946 | 27,197 |
| 7 | 17,46 | 17,1559 | 10,3835 | 22,2476 | 39,2511 | 30,05 |
| 12 | 13,4675 | 13,0536 | 6,2812 | 25,0841 | 28,5248 | 19,369 |
| 13 | 12,4765 | 12,0104 | 5,238 | 25,8597 | 25,6353 | 16,885 |
1.7 Выбор базы для контроля радиальных и осевых размеров на резце
В качестве таковой выбрана режущая кромка для обработки поверхности детали с номинальным диаметром Ø 35 мм.
За осевую базу принимаем поверхность 5-6 с Ø 25 до Ø 33.
1.8 Расчет размеров профиля резца от радиальной измерительной базы
Расчет размеров профиля резца от радиальной измерительной базы и номинальных размеров шаблона и контршаблона сведен в таблицу 4.
Таблица 4: Размеры от радиальной измерительной базы
| Номер точки на профиле | Глубина профиля от измерительной базы, мм. | Половина симметричного поля допуска, мм. | Номинальный размер глубины Ш и КШ, мм. | Допуски шаблона, мм. | Допуски контршаблона, мм. |
| 1, 9, 10 | 6,2004 | 0,022 | 6,2224 | 0,006 | ±0,002 |
| 2, 3, 5, 13 | 5,1455 | 0,022 | 5,1675 | ||
| 4 | 10,3835 | 0,02 | 10,4035 | ||
| 6 | 1,0212 | 0,022 | 1,0432 | ||
| 7, 8 | 0,0000 | 0,00 | 0,0000 | ||
| 11, 12 | 4,1023 | 0,022 | 4,1243 |
1.9 Расчет угловых и криволинейных участков профиля
На профиле резца имеются три наклонные режущие кромки для обработки конических участков 1-2, 6-7, 12-13. Ввиду малой протяженности этих участков образующие профиля по этим участкам принимаются прямолинейными.
Расчеты радиуса и координат центра заменяющей окружности для криволинейного участка профиля фасонного резца производим по следующим координатам точек:
т. 3 (0;0)
т. 3΄ (-4,5375; -4,0704)
т. 4 (-9,075;-4,995)
Схема, поясняющая нахождение радиуса, на рисунке 2.
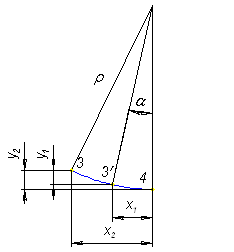
Рис.2 Система координат относительно т. 3
 ;
 .
Согласно рисунку 2
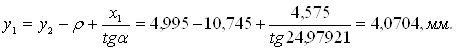
Углы наклона хорд:
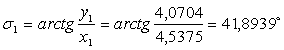 ;
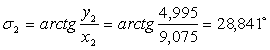 ;
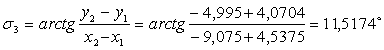 ;
 ;
 ;
Радиус заменяющей окружности:
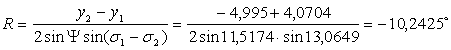
Координаты центра заменяющей окружности:
 ;
 ;
1.10 Дополнительные режущие кромки резца
Размеры режущих кромок для надрезания выполнены из расчета, что глубина надрезания 1мм., а ширина надрезного резца 3мм.
Дополнительные режущие кромки показаны на рисунке 3.
1.11 Пересчет для резца осевых размеров от осевой измерительной базы
Результаты пересчета представлены на рисунке 3.
1.12 Осевые радиальные и угловые размеры шаблона и контршаблона
Номинальные размеры рассчитываем из условия максимума тела резца. Допуски на линейные размеры у шаблона задаются в тело, а у контршаблона – симметрично. Величины этих допусков принимаются у шаблонов 10%, а у контршаблонов – 5% от поля допуска соответствующих размеров профиля резца. Допуск на угловые размеры шаблона устанавливается в размере 10% от допуска на профиле детали, но не менее 3¢. У контршаблонов на изготовление угловых размеров допуск устанавливается в размере 25% от допуска на шаблон, но не менее 1¢. Чертеж шаблона и контршаблона представлен на рисунке 4.
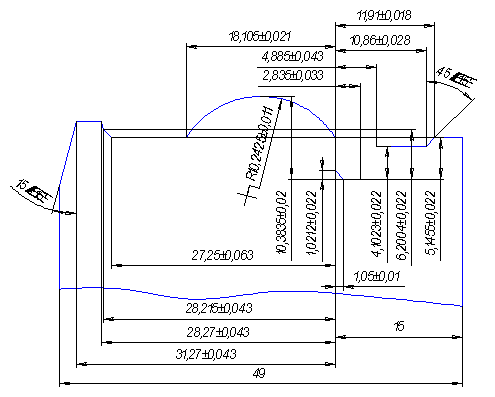
Рис.3 Профиль резца
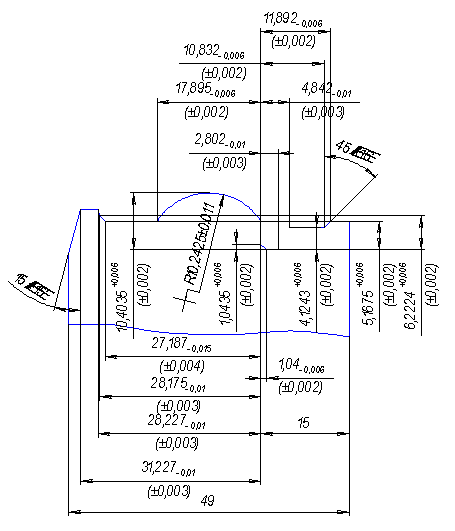
Рис.4 Конструктивное оформление резца
Необходимые размеры.
 ,
где t – максимальная глубина профиля;
к запас по передней поверхности для размещения стружки.
Диаметр контрольной риски
 ;
Диаметр контрольного цилиндра, соответствующего радиальной измерительной базе Ø 34,92+0,062. Максимальный диаметр резца Ø 60+0,19.
2. Проектирование протяжки
2.1 Протягиваемая заготовка. Исходные данные:
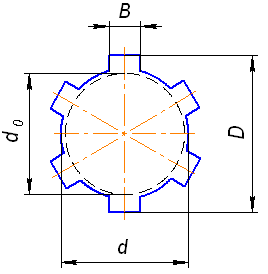
Материал – сталь 20ХНЗА, твердость – НВ 285-321, состояние – после отжига, отверстие под протягивание получено зенкерованием, диаметр его до протягивания do (Н12) = 25,2+0,21 мм, внутренний диаметр шлицев d (Н11) = 26+0,13 мм, наружный диаметр шлицев D (Н12) = 32+0,25 мм, ширина шлицевых впадин b (F8)= 6+0,028 мм, число шлицев z = 6, размер фаски fх45= 0,4 мм, параметр шероховатости поверхностей (по b, D, d) Ra = 2,5 мкм, длина протягивания l = 80 мм.
|
|
| Рис 2.1 Параметры протягиваемого отверстия |
2. Станок: горизонтально-протяжной, мод. 7Б56; тяговая сила Q = 196000 H, максимальная длина хода штока Lmax = 1600 мм, диапазон рабочих скоростей 1,5-13 м/мин, состояние – удовлетворительное.
3. Производство крупносерийное.
4. Длина протяжки, допустимая возможностями инструментального производства и заточного отделения, Lmax = 1500 мм.
2.2 Порядок расчета
Расчет начинаем с установления схемы расположения зубьев на протяжке, группы обрабатываемости и группы качества. Принимаем предварительно схему расположения зубьев ФКШ. Окончательно схему расположения зубьев будет установлена после расчета длины круглой части. Если lк>1,5 l, то фасочные зубья следует расположить между переходными и чистовыми круглыми зубьями, т.е. принять схему Ко.п.ФКч.к.Ш.
1. Группу обрабатываемости устанавливаем по табл. П1 приложения (лит. 1, стр.301). Сталь 20ХНЗА с твердостью НВ 285-321 относиться к 3-й группе обрабатываемости (сталь вязкая).
2. Группу качества устанавливаем для каждой поверхности шлицевого отверстия отдельно по табл. П2 приложения (лит.1, стр.304). Так как центрирование производиться по внутреннему диаметру с d = 26 мм и параметром шероховатости поверхности выступов Ra<2,5 мкм, то группа качества поверхности выступов, боковых сторон и поверхностей впадин вторая.
3. За материал рабочей части протяжки (передний конус, передняя направляющая режущая часть, задняя направляющая и задний хвостовик) принимаем быстрорежущую сталь Р6М5 по табл. П3 приложения (лит. 1, стр. 304) принимаем быстрорежущую сталь
4. Конструкцию протяжки принимаем с приваренным хвостовиком, материал хвостовика - сталь 40Х. Конструкцию хвостовика и размеры принимаем по ГОСТ 4044-70 (лит.1, стр. 306). Тип , исполнение 1. Диаметр переднего хвостовика Dхв.=22е8 мм, диаметр заднего хвостовика Dз.хв.= 17с11 мм.
Силу, допустимую
прочностью переднего хвостовика, рассчитываем по формуле  , где
 - допустимое напряжение при
растяжении, МПа, Fоп – площадь опасного сечения хвостовика, мм2.
Приняв площадь опасного сечения Fоп = 227 мм2
по табл. П4 (лит.1, стр.306) и рекомендуемое напряжение при растяжении
 = 300 МПа
Рхв.=227·300=68100 Н.
5. Передние и задние углы зубьев протяжки выбираем по табл. П5 приложения (лит.1, стр. 308).
Передний угол черновых и переходных зубьев, чистовых и калибрующих γ=15°, задний угол черновых и переходных зубьев αо=3°, чистовых αч=2°, калибрующих αк=1°. Допуски на передние и задние углы по ГОСТ 9126-76.
Выбранное значение переднего угла для протяжек диаметром до 40 мм следует проверить на возможность выполнения на инструменте, диаметр абразивного круга должен быть не менее 100 мм.
Выбор формы и профильного угла производится по профилю стружечной канавки. Расчет выполняем в следующей последовательности:
Вспомогательный угол 
Требуемый профиль угол
шлифовального круга 
Деле рассчитываем
максимально допустимый диаметр шлифовального круга  где
 ,
 мм, следовательно, принимаем γ=10°.
 , принимаем шлифовальный круг чашечной
формы;
 ;
 мм, что
удовлетворяет требованиям.
6. Скорость резания устанавливаем по табл. П6 приложения (лит. 1, стр. 309), для круглой части, одна из которой имеет наиболее высокую группу качества (2-ю), v = 5 м/мин. Так как в табл. П1 приложения сталь 20ХНЗА отмечена звездочкой (вязкая), то снижаем скорость на 20%, т.е. v =4 м/мин. Эта скорость входит в диапазон скоростей станка.
7. Определяем подачу черновых зубьев по средней наработке между двумя отказами (по табл. П7 приложения, лит.1, стр.310). Сначала устанавливаем наработку чистовой части при Szч=0,02мм и v = 4 м/мин и Т= 67 м. Для черновых зубьев при v=4 м/мин и Т= 71 м, Szс = 0,18 мм на зуб на сторону. Наработка с учетом поправочных коэффициентов, принятых по табл. П18 приложения (лит.1, стр.315), составляет
Тм.н.= Т·Ктв·Ктр·Ктз·Ктм·Ктд·Кто·Ктф,
где Ктв - зависимость от вида и группы качества протягиваемых поверхностей, Ктр - зависимость от схемы резания, Ктз - зависимость от вида заготовки и подготовки поверхности под протягивание, Ктм - зависимость от материала протяжки, Ктд - зависимость от доводки зубьев протяжки, Кто - зависимость от вида СОЖ, Ктф - зависимость от формы шлицевого паза.
Тм.н.=67·0,8·1·1·1·1·1·1= 53,6 м
Для круглой части, предназначенной для обработки поверхности 2-й группы качества, подачу черновых зубьев ограничиваем рекомендации табл. П17 приложения (лит.1, стр.315): для v = 4 м/мин и поверхности 2-й группы качества Szc= 0,12 м/мин.
8. Определяем глубину
стружечной канавки по формуле  , где ls
суммарная длина протягиваемых участков, мм. Принимаем предварительно
коэффициент посещаемости согласно рекомендации методики К= 2,5
|
|
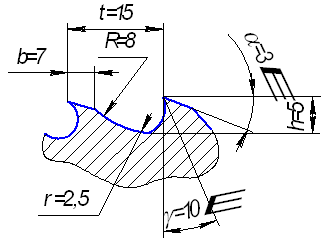
| Рис. 2.2 Параметры зубьев |
Для круглых зубьев h= =5,53мм
По табл. П19 приложения принимаем ближайшую большую глубину стружечной канавки h=6 мм (лит.1, стр.317).
Для фасочных и шлицевых
зубьев h= =6,77мм
По табл. П19 приложения принимаем ближайшую большую глубину стружечной канавки h=8 мм (лит.1, стр.317). Глубину стружечной канавки, допустимую жесткостью протяжки (диаметр сечения по дну стружечной канавки < 40 мм), определяем по формуле hж = (0,2-0,23)dо
Для фасочных и круглых зубьев hж=0,23·25,2=5,796 мм,
для шлицевых hж= 0,23·26=5,98 мм.
Из табл. П19 приложения принимаем ближайшую меньшую по отношению к расчетной глубину h= 5 мм для всех частей протяжки.
Так как глубина
стружечной канавки для фасочных и шлицевых зубьев принята из условия жесткости
протяжки, то для размещения стружки в стружечной канавке уменьшаем подачу по
формуле 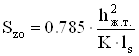 :
Szo=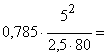 0,1 мм, принимаем Szo=0,1 мм
9. Определяем шаг черновых зубьев tо и число одновременно работающих зубьев zр. Шаг черновых зубьев принимаем по табл. П19 приложения наименьшим из всех имеющихся и соответствующим данной глубине стружечной канавки h=5 мм, to = 13 мм. Остальные элементы профиля: b =5мм, r=2,5мм, R=8мм.
Число одновременно
работающих зубьев рассчитываем по формуле  =
 =6
10. Определяем максимально допустимую силу резания (Pmax). Принимаем Pmax наименьшей из трех сил - Рст, Рхв. и Ро.п.:
Рст =0,8·Q=0,8·20000·9,81=156960 Н
Рхв. =68100 Н
Величину Роп определяем по формуле Роп =Foп· [σ]р, где Fоп = 0,785·(do-2·h)2, приняв [σ]р =400 МПа,
Fоп=0,785(26-2·5)2=181,366Н,
Роп=181,3664·400=72546,56 Н.
Следовательно, принимаем Рmax=Роп=72546,56 Н
11. Определяем число зубьев в группе zс по формуле zc=(Вmax·z·qo·zp·Kpм·Кро·Крк·Крр)/Рmax для каждой части протяжки раздельно, подставив в формулу всесто Вmax значения Вфmax, Вкmax и Вшmax. Максимальную длину режущих кромок на фасочных зубьях определяем приближенно по формуле
|
|
| Рис 2.3. Наибольшая длинна режущих кромок |
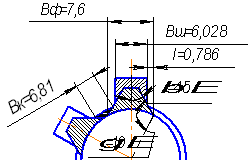
Вфmax=b+2f+(d-do)
Вфmax= 6+2·0,4+(26-25,2)=7,6 мм
В табл. П31 приложения при Вфmax<9 и D до 20-50 мм допускается zс=1
Максимальную длину режущих кромок на круглых зубья определяем п